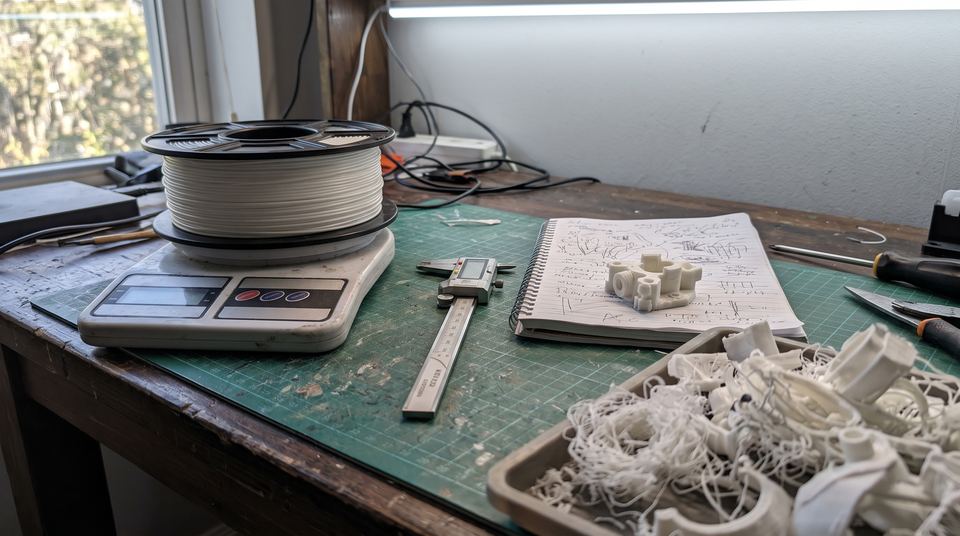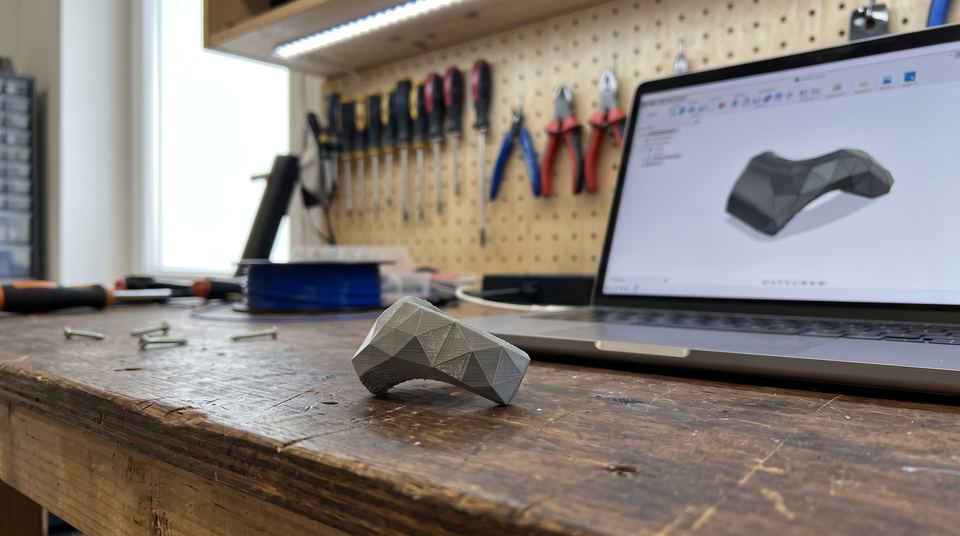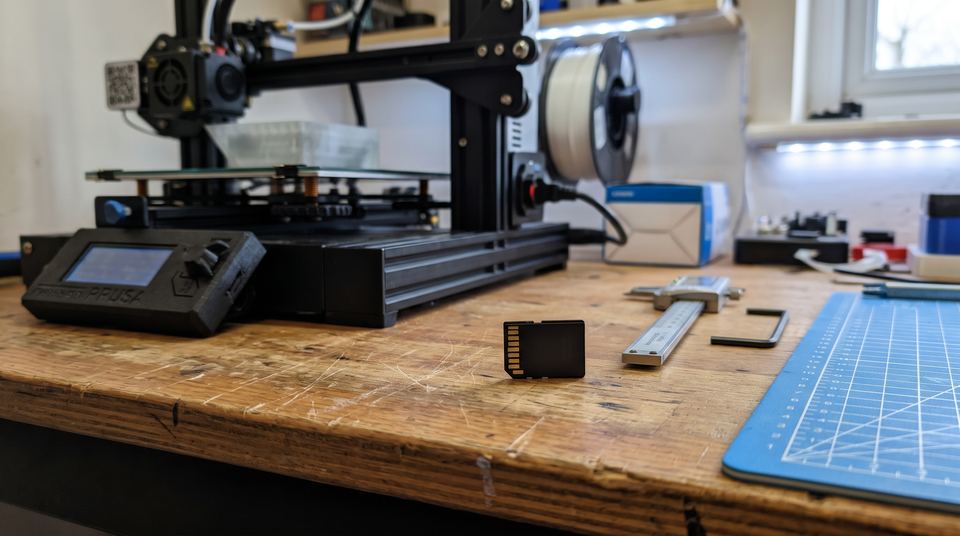
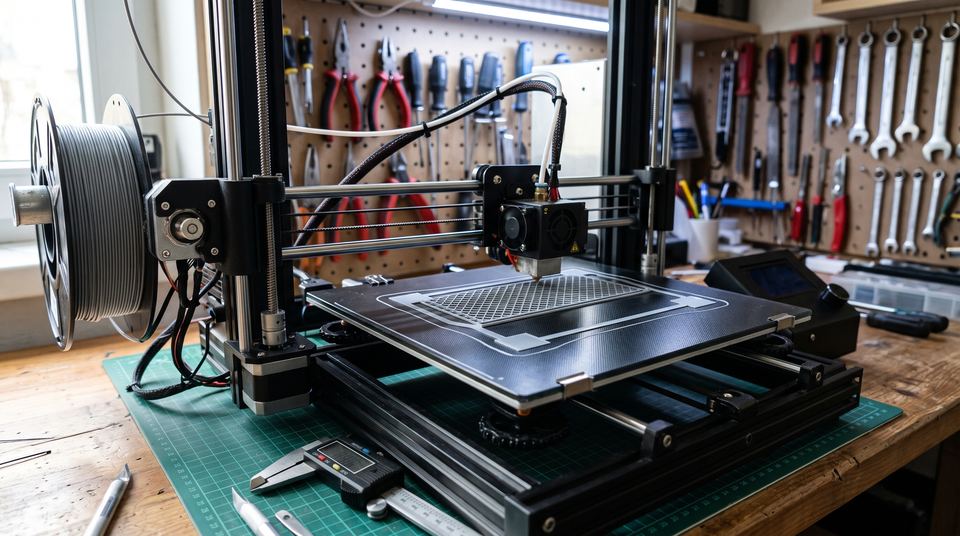
Pour débuter en impression 3D, il faut cinq choses. Une technologie adaptée à l'objet voulu. Une machine montée et mise à niveau. Une bobine de filament sèche. Un modèle 3D. Un logiciel de tranchage, le slicer. Le premier objet réussi vient surtout de la première couche, bien plus que du prix de la machine.
Ce guide appartient à la rubrique Débuter du magazine. Il suit le trajet dans l'ordre, de l'ouverture du carton à la pièce posée sur l'établi. Chaque étape renvoie vers l'article qui la creuse. Le magazine ne classe pas les imprimantes : il donne des critères et des méthodes.
Le parcours en sept étapes
Une impression 3D de loisir se déroule toujours de la même façon. On peut la découper en sept gestes, et c'est l'ordre qui compte. Sauter l'un d'eux ne fait pas gagner de temps, cela déplace le problème plus loin, là où il est plus difficile à voir.
| Étape | Ce que l'on fait | Où l'approfondir |
|---|---|---|
| 1 | Comprendre ce que la technique sait faire | Impression 3D : comment ça marche |
| 2 | Choisir la technologie, puis la machine | Quelle imprimante 3D choisir |
| 3 | Estimer le budget réel | Combien coûte une imprimante 3D |
| 4 | Monter, mettre à niveau, charger le filament | Ce guide, section suivante |
| 5 | Trouver ou dessiner un modèle | Le fichier STL expliqué |
| 6 | Trancher le modèle avec un slicer | Slicer : le logiciel qui transforme un modèle |
| 7 | Réussir la première couche, puis ajuster | Réussir la première couche |
Les étapes 1 à 3 se font avant tout achat. Beaucoup de déceptions viennent de là. Une machine choisie sur un coup de cœur se découvre ensuite trop petite, trop bruyante ou inadaptée à la matière voulue.
Choisir une technologie avant de choisir une machine
Deux familles couvrent l'essentiel du loisir. La première dépose un fil de plastique fondu couche après couche : c'est le FDM, détaillé dans l'article sur l'imprimante FDM à filament. La seconde durcit une résine liquide à la lumière : c'est l'impression résine, plus fine mais plus contraignante à manipuler.
Pour une personne qui débute, le FDM reste le point d'entrée le plus courant. Les consommables se rangent sur une étagère, les pièces se manipulent sans gants une fois imprimées, et les erreurs de réglage se voient à l'œil nu. La résine a ses atouts, surtout pour les figurines et les petits détails, mais elle ajoute un lavage, un durcissement final et des précautions de manipulation.
Le comparatif complet se trouve dans FDM ou résine. Retenez ici la règle simple : on choisit la technologie d'après l'objet que l'on veut obtenir, pas d'après le prix affiché sur un carton.
Les critères qui comptent vraiment
Une fois la technologie arrêtée, la machine se juge sur un petit nombre de critères. Le volume d'impression d'abord : une pièce plus grande que le plateau ne s'imprime pas, ou se découpe en morceaux à coller. Ensuite la facilité de mise à niveau, car un plateau mal nivelé gâche la première couche. Puis le type de plateau, la possibilité de monter un caisson, et la disponibilité des pièces détachées.
Prenons un cas type : une personne veut réparer des pièces de ménage en plastique et imprimer quelques supports pour son atelier. Le FDM s'impose, un volume moyen suffit, et un plateau amovible facilite le décollage. Une grande machine ou un changeur multicolore ne servirait à rien dans ce cas. Le détail de cette logique figure dans l'article de choix, qui classe les critères dans le bon ordre.
Déballer, monter, installer
Le carton ouvert, on trouve soit une machine pré-assemblée, soit un kit à monter. Dans les deux cas, la notice du fabricant reste la référence. Un montage soigné évite des semaines de réglages inutiles. Une courroie mal tendue, une vis oubliée ou un axe qui accroche donnent plus tard des défauts difficiles à rattacher à leur cause.
Quelques gestes valent d'être faits à chaque nouvelle machine, avant toute impression :
- retirer toutes les cales de transport, les bandes et les mousses ;
- vérifier que les axes glissent librement à la main, machine éteinte ;
- poser l'imprimante sur une surface stable, plane, à l'abri des courants d'air ;
- laisser de la place autour : le plateau se déplace, la bobine tourne, un câble ne doit rien coincer.
La ventilation de la pièce mérite aussi une pensée. Le chauffage du plastique dégage des émissions dont la nature dépend de la matière. L'INRS consacre une rubrique à la fabrication additive et publie des documents de prévention. C'est la source à consulter pour les consignes, pas un forum.
Mettre à niveau le plateau
Beaucoup de machines proposent aujourd'hui une aide à la mise à niveau, automatique ou guidée. Le principe est le même partout : la buse doit passer à une distance constante du plateau, sur toute sa surface. Trop près, le plastique est écrasé et la buse risque de racler. Trop loin, le fil ne colle pas et se traîne.
Cette distance se règle une fois, puis se contrôle de temps en temps. Elle fait l'objet de l'article Calibrer son imprimante 3D, qui donne l'ordre des réglages à suivre.
Le filament : une bobine de PLA pour commencer
Le filament se vend en bobine, avec un diamètre de 1,75 mm dans la grande majorité des cas ; le 2,85 mm existe pour certaines machines. La buse standard mesure 0,4 mm. Ces deux valeurs sont des conventions, mais elles évitent bien des erreurs d'achat : vérifiez que la bobine correspond à votre extrudeur.
Pour un premier essai, le filament PLA est le choix le plus courant. Il se déforme peu en refroidissant et supporte des réglages approximatifs. Ses limites : la tenue à la chaleur et la fragilité en traction. Il convient aux objets décoratifs et aux prototypes, moins aux pièces exposées au soleil dans une voiture.
Les températures de buse et de plateau ne s'inventent pas. La plupart des bobines de PLA indiquent une plage autour de 190 à 220 °C côté buse. La vôtre fait foi. Le carton ou l'étiquette donne aussi la plage du plateau.
Le guide des matières présente les autres familles. Quant à l'humidité, elle abîme les bobines laissées à l'air libre : le fil siffle, des bulles apparaissent, la surface devient rugueuse. Les signes et les méthodes de séchage sont dans l'article sécher un filament humide.
Du modèle à la pièce : le trajet du fichier
Un modèle 3D est un fichier numérique, le plus souvent au format STL. Il décrit une forme, rien d'autre : ni matière, ni épaisseur de couche, ni vitesse. Pour passer à l'impression, il faut un intermédiaire, le slicer. Ce logiciel découpe la forme en couches fines et écrit, couche par couche, les déplacements de la buse. Le résultat s'appelle le G-code, et c'est lui que l'imprimante lit.
Deux articles détaillent ce passage : le fichier STL expliqué et G-code : lire les lignes que reçoit votre imprimante. Le premier donne ce que contient le modèle, le second ce qu'envoie le logiciel.
Pour trouver un premier modèle, deux voies. Les bibliothèques gratuites, expliquées dans Fichiers STL gratuits, offrent des milliers d'objets déjà éprouvés. La modélisation, elle, demande un peu plus de patience : Tinkercad permet de dessiner un objet simple dans un navigateur, sans rien installer.
Choisir un slicer
Les trois logiciels les plus utilisés sont gratuits : Cura, PrusaSlicer et OrcaSlicer. Ils font le même travail de base. Le choix tient surtout à l'interface, aux profils fournis pour votre machine et aux outils de calibration intégrés. Mieux vaut en choisir un et s'y tenir quelques semaines que d'en changer à chaque défaut.
Les premières impressions : ce qui rate et pourquoi
Les premières pièces ratent rarement pour des raisons exotiques. Quatre défauts reviennent presque toujours, et chacun a un article de dépannage dédié.
| Ce que l'on voit | Cause la plus fréquente | Article |
|---|---|---|
| La pièce ne tient pas au plateau | Première couche trop haute, plateau sale | Première couche |
| Les angles se soulèvent | Refroidissement trop brutal, mauvaise adhérence | Warping |
| Des fils fins entre les parties | Rétraction et température mal réglées | Stringing |
| Des trous, des couches maigres | Le filament passe mal | Sous-extrusion |
Un conseil de méthode vaut mieux que tous les autres : changer un seul réglage à la fois. Si deux paramètres bougent ensemble, on ne sait plus lequel a amélioré ou aggravé le résultat. Une impression de test courte, de quelques minutes, coûte moins de filament qu'une pièce complète ratée aux trois quarts.
Gardez aussi les pièces ratées. Un bord décollé, une surface granuleuse, une couche décalée : chacune raconte ce qui s'est passé. Comparées, elles montrent ce qu'un réglage a modifié.
Organiser ses premières semaines
Un plan modeste évite de se disperser. Prenons un cas type : une personne reçoit sa machine un vendredi soir et dispose de quelques heures le week-end. Le premier créneau sert au montage, au niveau du plateau et au chargement du filament. Le second à une pièce de test fournie avec la machine ou téléchargée sur une bibliothèque, choisie petite et simple, sans surplomb. Le troisième à l'analyse de ce qui a bavé, décollé ou manqué.
L'ordre des objets suit celui des difficultés. On commence par un cube ou une pièce plate, qui ne montre que la première couche. On passe ensuite à une pièce avec des parois verticales, qui révèle la régularité de l'extrusion. Puis à une forme avec un surplomb, où apparaissent les supports et le refroidissement. Chaque palier apprend une chose, et on ne passe au suivant qu'une fois le précédent propre.
Un carnet de réglages aide plus qu'on ne le croit. Notez le profil utilisé, la bobine, la température, ce qui a été modifié et le résultat. Trois semaines plus tard, quand une bobine d'une autre couleur se comporte autrement, ces notes évitent de repartir de zéro.
Enfin, laissez de côté les améliorations matérielles tant que les bases ne sont pas stables. Changer de buse, ajouter un capteur ou monter un caisson avant une première couche régulière ajoute des variables à un problème mal compris. Les évolutions viennent plus tard, quand un défaut précis les justifie.
Un budget de départ qui ne se limite pas à la machine
Le prix d'achat n'est que le premier poste. S'y ajoutent les bobines, un plateau de rechange, des buses d'avance, un peu d'outillage (spatule, pince coupante, pied à coulisse) et l'électricité. Le temps passé à régler compte aussi, même s'il ne figure sur aucune facture.
Le magazine ne publie pas de prix, parce qu'ils bougent vite et varient d'une enseigne à l'autre. En revanche, la méthode de calcul est stable. Elle est détaillée dans Combien coûte une imprimante 3D : prix de la bobine divisé par sa masse, puissance multipliée par la durée et par le prix du kWh.
Une alternative existe pour qui hésite : faire imprimer ses pièces par un service. L'article Faire imprimer en ligne ou acheter sa machine aide à trancher selon le nombre de pièces et le besoin de rester maître du calendrier.
Si ça ne marche toujours pas
Quand une impression échoue plusieurs fois de suite, reprenez l'ordre des étapes plutôt que de multiplier les réglages. Contrôlez d'abord le plateau et la distance de la buse, puis la bobine (sèche, bon diamètre, bonne plage de température), enfin le profil du slicer. Dans la grande majorité des cas, le problème se situe dans l'un de ces trois endroits.
Si la pièce ne colle pas, lisez Réussir la première couche. Si les angles se relèvent, l'article sur le warping explique pourquoi. Si la machine imprime mais que le résultat reste médiocre, Calibrer son imprimante 3D donne la suite des réglages dans l'ordre. Et si le doute porte sur la machine elle-même, la rubrique Choisir son imprimante permet de reprendre les critères à froid.
Idée reçue ou réalité ?
Débuter en impression 3D : vrai ou faux ?
On choisit la machine d'abord, la technologie ensuite.
L'explication se trouve dans la partie Choisir une technologie avant de choisir une machine
L'ordre est inverse : la technologie se choisit d'après l'objet à obtenir, pas d'après le prix affiché sur un carton.Le fichier STL contient déjà la vitesse et l'épaisseur de couche.
L'explication se trouve dans la partie Du modèle à la pièce : le trajet du fichier
Un modèle décrit une forme, rien d'autre. Les couches et les déplacements sont écrits par le slicer dans le G-code.La plage de température écrite sur la bobine fait foi.
L'explication se trouve dans la partie Le filament : une bobine de PLA pour commencer
Les températures ne s'inventent pas : on lit la plage sur l'étiquette de la bobine que l'on utilise.Pour trouver la cause d'un défaut, mieux vaut changer plusieurs réglages à la fois.
L'explication se trouve dans la partie Les premières impressions : ce qui rate et pourquoi
Si deux paramètres bougent ensemble, on ne sait plus lequel a amélioré ou aggravé le résultat : un seul réglage à la fois.Le prix d'achat de la machine est le seul poste de dépense à prévoir.
L'explication se trouve dans la partie Un budget de départ qui ne se limite pas à la machine
S'ajoutent les bobines, un plateau de rechange, un peu d'outillage et l'électricité.
Pour continuer : Quelle imprimante 3D choisir : les critères dans le bon ordre
Faire résumer ce guide par une IA
Chaque bouton ouvre l'assistant avec la demande déjà rédigée. Le mag ne transmet rien de votre côté.
Questions d'atelier
Quelle imprimante 3D choisir quand on débute ?
Une machine à filament de type FDM, fermée ou non, avec plateau amovible et mise à niveau assistée suffit pour apprendre. Le bon critère de départ est l'usage visé : pièces mécaniques, objets décoratifs ou figurines détaillées. Les critères dans l'ordre sont détaillés dans le guide de choix.
Faut-il savoir dessiner en 3D pour commencer ?
Non. Des bibliothèques de modèles gratuits existent, et un modèle téléchargé suffit pour les premières semaines. Dessiner soi-même vient ensuite, souvent avec un outil simple comme Tinkercad, quand l'envie de fabriquer une pièce sur mesure se présente.
Combien de temps faut-il pour réussir sa première impression ?
Tout dépend de la machine : certaines arrivent presque montées, d'autres demandent une séance de montage. Comptez ensuite plusieurs essais pour la première couche. Le premier objet réussi arrive souvent après quelques tentatives ratées, c'est le cours normal de l'apprentissage.
Quelle matière utiliser pour un premier essai ?
Le PLA, un plastique d'origine végétale, pardonne beaucoup d'erreurs de réglage : il se déforme peu et n'exige ni caisson fermé ni plateau très chaud. Sa bobine indique sa plage de température, qui fait foi sur n'importe quelle valeur lue ailleurs.