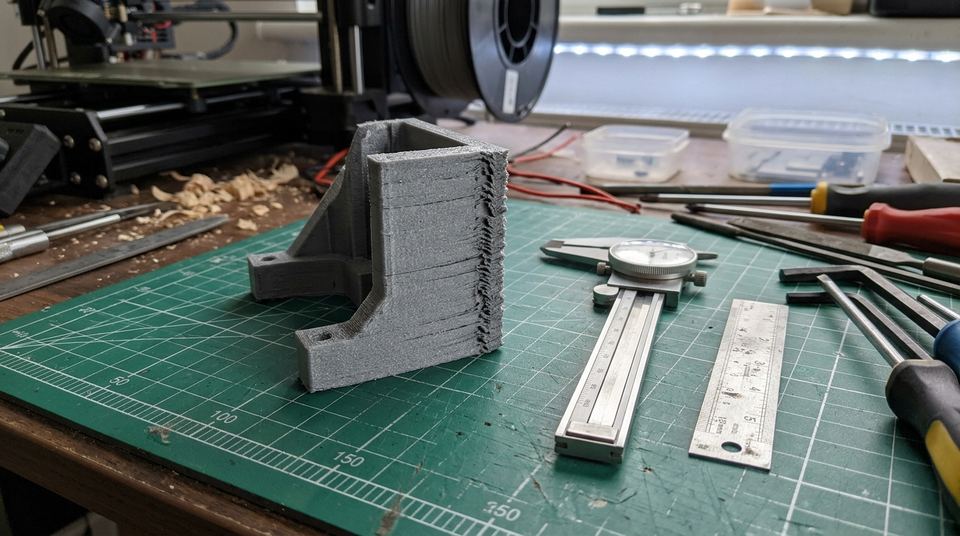
Un slicer est le logiciel qui découpe un modèle 3D en fines couches horizontales, puis écrit pour l'imprimante la liste des déplacements et des températures à suivre : le G-code. Sans lui, un fichier STL reste une forme inerte. Avec lui, la machine sait où poser chaque ligne de plastique, à quelle vitesse et dans quel ordre.
Cet article ouvre la rubrique Logiciels et fichiers. Il explique ce que le slicer décide à votre place, ce qu'il laisse à votre charge, puis aide à choisir entre Cura, PrusaSlicer et OrcaSlicer, trois logiciels gratuits que le mag détaille chacun dans un article séparé.
Du modèle au G-code : ce qui se passe, dans l'ordre
Le trajet est le même dans tous les slicers, quelle que soit l'interface. Prenons un cas type : une imprimante FDM à plateau mobile, buse de 0,4 mm, bobine de PLA de 1,75 mm, et un support de téléphone téléchargé au format STL.
- Import. Le fichier STL arrive dans le logiciel. Il ne contient que des triangles qui décrivent une surface, sans unité ni matière, sans aucune idée de la machine.
- Placement. Le modèle se pose sur un plateau virtuel aux dimensions de votre imprimante. Vous choisissez la face qui touche le plateau, donc le sens des couches.
- Profil. Vous sélectionnez la machine, le filament et le niveau de qualité. C'est là que se règlent la température et la hauteur de couche.
- Découpe. Le logiciel coupe le volume par des plans horizontaux. Chaque coupe donne des contours, qu'il remplit de parois, de remplissage et de surfaces pleines en haut et en bas.
- Aperçu. Vous parcourez les couches à l'écran avant de lancer quoi que ce soit.
- Export. Le logiciel écrit le G-code, que vous envoyez à la machine par carte, clé USB ou réseau selon le modèle.
Dans le fichier produit, on retrouve des lignes comme G1 pour un déplacement avec extrusion, M104 pour régler la température de la buse, M140 pour celle du plateau. Le slicer en écrit des milliers pour une pièce ordinaire. Personne ne les tape à la main.
L'orientation sur le plateau mérite un mot de plus. Une pièce posée à plat sur sa plus grande face adhère bien, mais ses couches s'empilent dans un sens précis, et la cassure suit souvent ces couches. Couchée sur le côté, la même pièce peut encaisser un effort différent. Il n'existe pas de bonne orientation universelle : on choisit selon la face qui doit rester lisse, le sens de l'effort et la quantité de supports que l'on accepte de retirer ensuite.
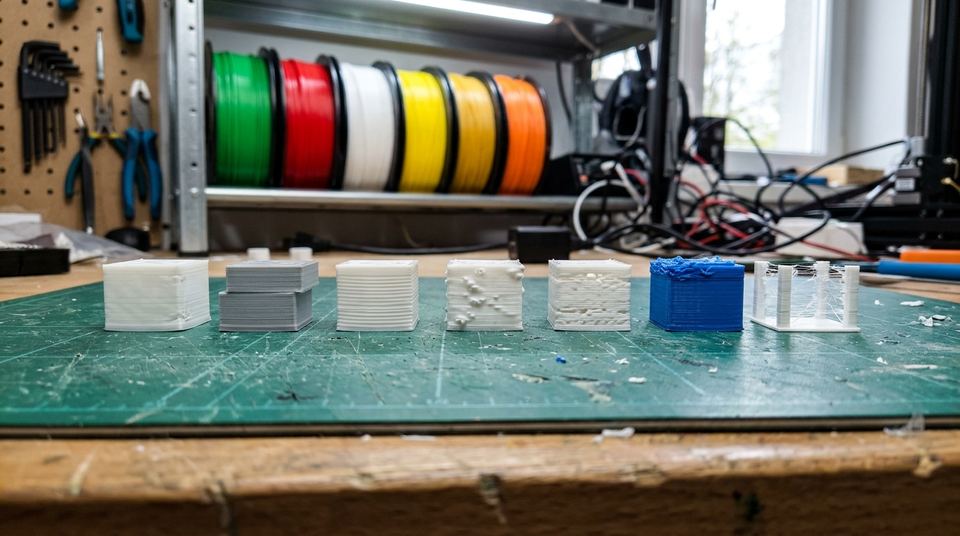
Un point mérite d'être dit tout de suite : le même modèle découpé deux fois avec deux profils différents donne deux impressions très différentes. La forme vient du fichier. La qualité, la solidité et la durée viennent du slicer.
Ce que le slicer décide à votre place
Quand on ouvre un profil par défaut, le logiciel prend des dizaines de décisions. Les connaître permet de comprendre pourquoi une pièce sort lisse ou rugueuse, solide ou cassante.
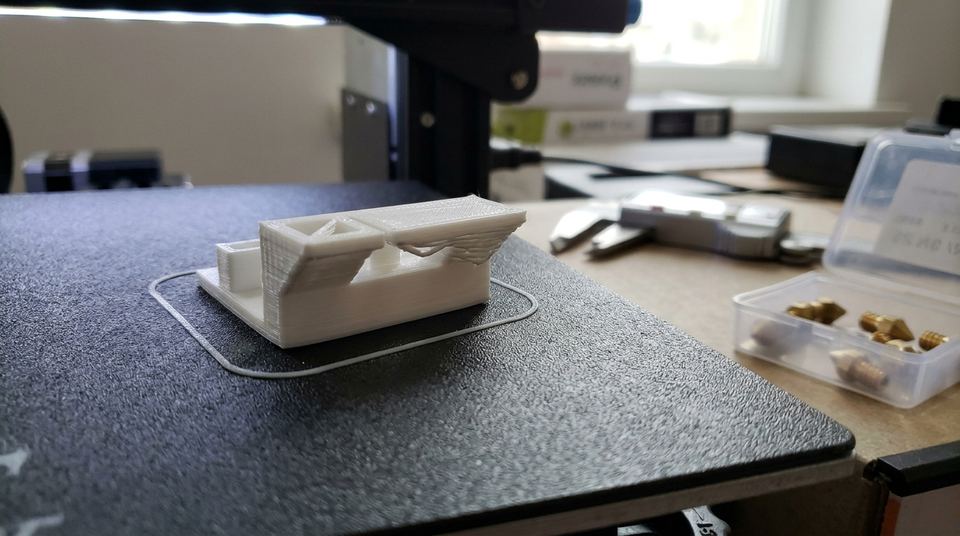
Il construit d'abord les parois, c'est-à-dire les contours extérieurs, couche après couche. Il remplit ensuite l'intérieur avec un motif plus ou moins dense, ce qu'on appelle le remplissage. Il ajoute des couches pleines sur le dessus et le dessous pour fermer la pièce. Si un surplomb n'a rien dessous, il peut générer des supports qu'il faudra retirer. Il calcule enfin les trajets à vide, ceux où la buse se déplace sans extruder, et les rétractions qui évitent les fils entre deux zones.
Les logiciels récents permettent en plus de régler une zone de la pièce à part : un remplissage plus dense autour d'un trou de vis, une hauteur de couche plus fine sur un visage. On gagne alors de la solidité ou du détail là où ils servent, sans payer la durée sur toute la pièce. La hauteur de couche variable de PrusaSlicer en est un exemple documenté par Prusa : le logiciel peut proposer lui-même les zones à affiner, ou vous les dessinez à la main.
Le logiciel estime aussi la durée et la masse de filament. Ces chiffres sont des estimations : l'accélération réelle de la machine et la précision du diamètre de la bobine les font varier. Utilisez-les pour comparer deux profils, pas pour promettre une heure de fin.
Les réglages qui pèsent le plus sur le résultat
Un slicer expose des centaines de paramètres, mais une poignée suffit à orienter le résultat d'une impression. Le tableau les classe par effet et par prix à payer.
| Réglage | Ce qu'il change | Ce qu'on paie en échange |
|---|---|---|
| Hauteur de couche | Finesse des courbes et des pentes | Durée d'impression plus longue quand les couches sont fines |
| Nombre de parois | Solidité des bords, étanchéité | Matière et temps |
| Remplissage (densité, motif) | Rigidité interne, masse de la pièce | Matière et temps |
| Vitesse | Durée de l'impression | Défauts aux angles, précision moindre |
| Supports | Surplombs réalisables | Marques sur la surface, retrait à faire |
| Adhérence (bordure, radeau) | Tenue de la première couche | Matière en plus, nettoyage |
| Température | Accroche entre couches, filets | À régler selon la bobine |
Une règle simple aide à ne pas se perdre : on change un réglage à la fois, on imprime, on regarde, puis on passe au suivant. Changer cinq paramètres d'un coup rend la cause de l'amélioration, ou du défaut, introuvable.
Pour les températures, la bobine indique en général une plage : celle de votre filament fait foi, pas une valeur lue sur un forum. Le défaut le plus courant est un réglage de température qui contredit l'étiquette, et il se corrige en une minute.
Profils : machine, filament, qualité
Les trois logiciels organisent leurs réglages autour de la même idée : des profils empilés.
Le profil machine décrit l'imprimante : dimensions du plateau, diamètre de la buse, commandes envoyées au début et à la fin du programme. Une erreur ici peut envoyer la tête hors du plateau, d'où l'intérêt de choisir un profil existant plutôt que de le reconstruire.
Le profil filament regroupe la température, le refroidissement par ventilateur et le débit propres à une matière. Deux PLA de marques différentes peuvent demander des valeurs différentes, d'où la lecture de l'étiquette.
Le profil qualité fixe la hauteur de couche, les vitesses et le soin apporté aux surfaces. On en garde souvent plusieurs : un brouillon rapide, un standard, un fin.
Les interfaces trient ensuite ces réglages à leur manière. Cura propose un mode Recommandé et un mode Personnalisé, comme le décrit la documentation UltiMaker. PrusaSlicer offre trois niveaux, Simple, Avancé et Expert, présentés dans la base de connaissances de Prusa, avec un code couleur qui signale les réglages réservés aux utilisateurs avertis. Le principe est identique : on cache ce que le débutant n'a pas besoin de toucher.
Lire l'aperçu avant de lancer
L'aperçu par couches est la meilleure assurance du slicer, et la plus souvent ignorée. Quelques minutes devant l'écran évitent des heures d'impression ratée.
Faites défiler la pièce de bas en haut. Cherchez d'abord les zones suspendues : un surplomb sans support va s'affaisser. Regardez ensuite l'endroit où chaque paroi démarre et se termine, la couture, qui laisse parfois une ligne visible sur la pièce. Vérifiez que les parois fines ne disparaissent pas : quand un détail est plus étroit que la buse, le logiciel peut l'omettre sans prévenir.
Passez aussi la pièce en vue de coupe quand le logiciel le permet. On y voit comment les parois entourent le remplissage et si les surfaces du dessus sont bien fermées. Un dessus qui laisse apparaître le motif de remplissage signale souvent trop peu de couches pleines. Et gardez un œil sur l'estimation de durée : une pièce annoncée pour une nuit entière mérite peut-être un profil plus rapide pour un premier essai.
Examinez enfin les trajets à vide. Un déplacement qui traverse toute la pièce entre deux îlots produit des fils, et c'est ce qu'on règle avec les paramètres de rétraction. Si la première couche vous inquiète, l'article sur la première couche détaille les points de contrôle sur la machine elle-même.
Ce que le slicer ne répare pas
Le logiciel travaille sur ce qu'on lui donne. Il ne compense ni un modèle cassé, ni une machine déréglée.
Un modèle dont la surface comporte des trous ou des faces retournées peut donner des couches incomplètes. La plupart des slicers signalent le problème, certains tentent une réparation automatique, mais le résultat doit se vérifier à l'aperçu.
Un plateau mal nivelé, une courroie lâche ou un extrudeur qui patine ne se corrigent pas par un menu. Le calibrage de l'imprimante vient avant le réglage fin du logiciel. Un filament humide, de son côté, produit des bulles et des fils quel que soit le profil : voir comment sécher un filament.
Quand un défaut apparaît, un bon réflexe consiste à se demander s'il vient du fichier, du logiciel ou de la machine. Un défaut qui revient au même endroit de la pièce, sur toutes les impressions, pointe souvent vers le fichier ou la couture. Un défaut qui change d'une impression à l'autre pointe vers la machine ou la matière.
Cura, PrusaSlicer, OrcaSlicer : trois approches
Le mag ne classe pas les logiciels. On peut en revanche les situer.
| Logiciel | Origine | Façon de présenter les réglages |
|---|---|---|
| Cura | Développé par UltiMaker | Mode Recommandé pour démarrer, mode Personnalisé pour le détail |
| PrusaSlicer | Développé par Prusa Research | Trois modes (Simple, Avancé, Expert) et une base de connaissances très fournie |
| OrcaSlicer | Projet libre dérivé de Bambu Studio, lui-même dérivé de PrusaSlicer, lui-même dérivé de Slic3r | Assistants de calibration intégrés dans le logiciel |
La parenté de ces outils explique leurs ressemblances : PrusaSlicer et OrcaSlicer partagent des idées et un vocabulaire hérités de Slic3r, d'où une prise en main proche quand on passe de l'un à l'autre. Cura suit une autre lignée, avec sa propre organisation des réglages.
Les articles détaillés expliquent chaque outil : la prise en main de Cura, ce que PrusaSlicer fait différemment et les calibrations intégrées d'OrcaSlicer.
Choisir son premier slicer selon sa situation
Trois cas types, sans prétendre à un gagnant universel.
Si vous débutez et que la machine arrive avec un profil prêt à l'emploi, commencez par le logiciel que son fabricant recommande, ou par un profil existant dans l'un des trois. Le profil machine déjà écrit épargne les erreurs les plus coûteuses. Le parcours complet est décrit dans Débuter en impression 3D.
Si vous aimez comprendre chaque paramètre et lire une documentation précise, un logiciel organisé par niveaux, avec un code couleur sur les réglages, rassure.
Si vous voulez dégrossir un nouveau filament sans tâtonner, les assistants de calibration intégrés à un logiciel font gagner du temps, à condition d'accepter de suivre une méthode et de noter les résultats.
Changer de slicer coûte peu : le même fichier STL s'ouvre partout. Reconstruire ses profils demande en revanche une heure ou deux, ce qui justifie de ne pas en changer chaque semaine.
Si ça ne marche toujours pas
Quand l'impression sort mal malgré un profil propre, éliminez les causes dans l'ordre. D'abord le fichier : ouvrez l'aperçu et cherchez des couches manquantes ou des parois absentes. Ensuite la machine : reprenez le calibrage et la première couche. Puis la matière : un filament humide ruine n'importe quel profil. Si le problème est précis, par exemple des fils entre deux zones ou une pièce qui se soulève aux angles, les articles sur le stringing et le warping donnent les réglages à tester, un par un. Et si vous hésitez encore sur le matériel, la rubrique Logiciels et fichiers rassemble les guides à lire dans l'ordre.
Relier les réglages
Réglage du slicer et effet sur la pièce
Reliez chaque réglage à ce qu'il change sur l'impression.
L'explication se trouve dans la partie Les réglages qui pèsent le plus sur le résultat
Hauteur de couche : Finesse des courbes, au prix d'une durée plus longue
Nombre de parois : Solidité des bords, au prix de matière et de temps
Remplissage : Rigidité interne et masse de la pièce
Supports : Surplombs réalisables, avec des marques à retirer
Bordure ou radeau : Meilleure tenue de la première couche, avec un nettoyage en plus
Pour continuer : Calibrer son imprimante 3D : l'ordre des réglages qui marche
Faire résumer ce guide par une IA
Chaque bouton ouvre l'assistant avec la demande déjà rédigée. Le mag ne transmet rien de votre côté.
Questions d'atelier
Quelle est la différence entre un slicer et un logiciel de modélisation ?
Le logiciel de modélisation crée la forme : on y dessine ou on y assemble des volumes. Le slicer prend cette forme finie et la prépare pour une machine précise. On passe donc de l'un à l'autre, jamais l'inverse : le slicer n'édite pas la géométrie, il la découpe.
Faut-il un slicer particulier pour sa marque d'imprimante ?
Non. Les trois logiciels présentés ici lisent le même type de fichier et produisent du G-code pour une large variété de machines. Ce qui compte, c'est de choisir le bon profil machine, car les dimensions du plateau et les commandes de début et de fin en dépendent.
Peut-on réutiliser un G-code sur une autre imprimante ?
C'est déconseillé. Le G-code est écrit pour une machine, un filament et une buse précis, avec leurs températures et leurs limites de déplacement. Sur une autre imprimante, il peut sortir du plateau ou demander une température inadaptée. Mieux vaut redécouper le modèle avec le bon profil.
Un slicer en ligne remplace-t-il un logiciel installé ?
Pour un essai, oui, mais le logiciel installé garde l'avantage : profils sauvegardés, réglages par pièce, aperçu complet, aucune dépendance à une connexion. Un usage régulier mène presque toujours à l'installation.