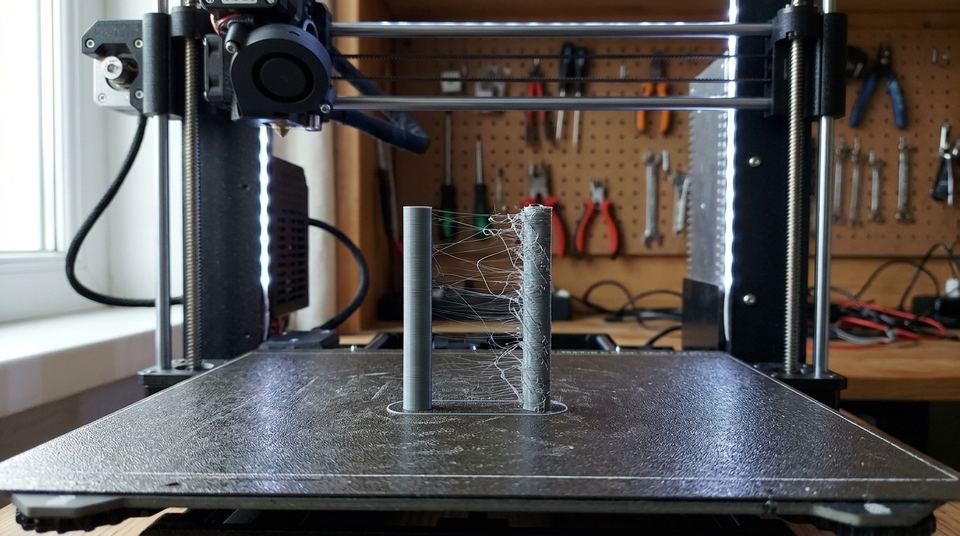
La rétraction fait reculer le filament de quelques millimètres juste avant un déplacement à vide, pour que le plastique fondu ne s'écoule pas de la buse. Trois valeurs la définissent : la longueur du recul, sa vitesse et la distance minimale de déplacement à partir de laquelle elle se déclenche. On les règle une à une, sur une pièce de test.
Cet article de la rubrique Réglages et dépannage approfondit une étape de la calibration complète : la rétraction vient en dernier, parce que la pression dans la buse dépend de tous les réglages précédents. Le défaut qu'elle corrige est décrit dans le stringing. Si vous ne connaissez pas encore votre machine, commencez par le parcours du débutant.
Ce que fait la rétraction
Quand la tête d'impression se déplace d'une zone à une autre sans imprimer, le plastique encore fondu dans la buse peut continuer à couler. Il laisse des fils ou des gouttes. La rétraction tire le filament vers l'arrière pour relâcher la pression, puis le pousse à nouveau avant de reprendre l'extrusion.
Le recul a un coût : au redémarrage, le plastique doit revenir au niveau de la pointe. Une rétraction trop longue crée donc un petit creux au début de la ligne suivante, et une rétraction trop fréquente fatigue le filament en le broyant sous l'engrenage de l'extrudeur. D'où l'enjeu d'un réglage minimal, juste assez fort pour supprimer le fil.
Les trois réglages
Leur effet se mesure sur la pièce, pas sur le papier. Chacun a deux façons d'être mauvais, par défaut et par excès, ce qui explique les réglages qui ont l'air de ne rien changer : on dépasse l'optimum sans le voir.
| Paramètre | Ce qu'il fait | Trop faible | Trop fort |
|---|---|---|---|
| Longueur | Distance dont le filament recule | Fils et gouttes | Creux, bouchon, filament usé |
| Vitesse | Rapidité du recul | Le plastique a le temps de couler | Pas sautés, filament rongé |
| Distance minimale | Trajet à partir duquel on rétracte | Rétractions inutiles, usure | Fils sur les petits trajets |
La longueur
C'est le réglage principal. La base de connaissances de Prusa avertit que l'on augmente souvent la rétraction jusqu'à des valeurs absurdes et recommande de ne pas dépasser 2 mm avec son extrudeur direct (Prusa Knowledge Base, stringing and oozing). Cette limite n'a de valeur que pour ce type de machine. Un extrudeur à tube bowden, où le filament parcourt un long tube avant d'atteindre la buse, demande un recul plus important, car le tube se comprime. Consultez la documentation de votre machine pour la plage à tester.
La vitesse
Selon la même documentation, une vitesse plus élevée réduit le stringing, mais trop élevée elle fait sauter des pas au moteur. Le réglage consiste à monter jusqu'au point où le recul reste net, sans bruit de claquement.
La distance minimale
Elle évite de rétracter pour de très courts trajets, qui ne laissent pas de fil de toute façon. Dans PrusaSlicer, la valeur par défaut est de 1 mm : une valeur plus haute raccourcit l'impression, mais augmente le suintement et le stringing, d'après la documentation de Prusa. Une valeur plus basse multiplie les rétractions et use le filament.
Direct ou bowden : pourquoi les valeurs diffèrent
Sur un extrudeur direct, le moteur pousse le filament à quelques centimètres de la buse. Le recul agit presque immédiatement. Sur un système bowden, le moteur est fixé au cadre et un long tube guide le filament. Ce tube se comprime à la poussée et se détend au recul, ce qui absorbe une partie du mouvement : il faut reculer plus pour obtenir le même effet.
Cette différence explique pourquoi les valeurs trouvées sur un forum ne se transposent pas d'une machine à l'autre. Elles servent de point de départ. Jamais de réponse.
Le test de rétraction
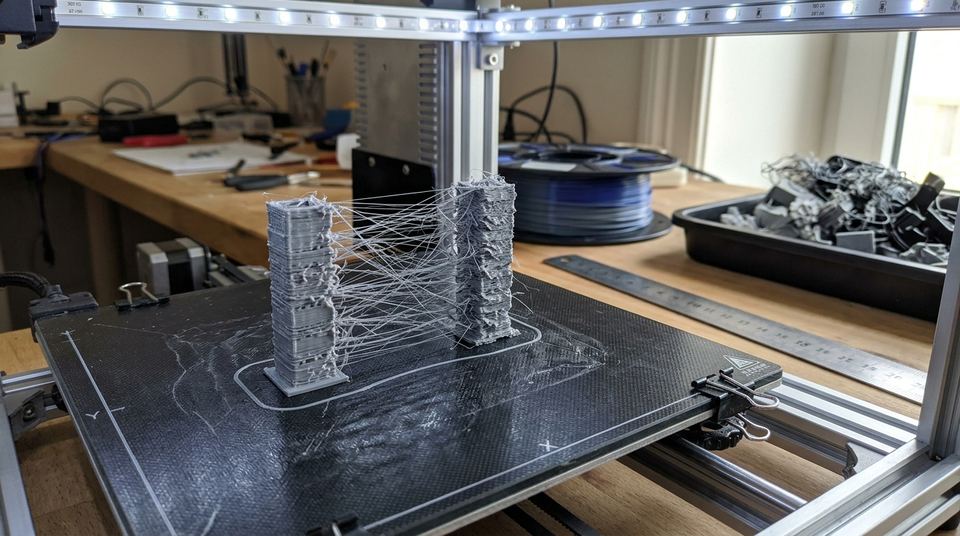
La méthode est simple. On imprime deux colonnes fines séparées par un vide, puis on regarde les fils entre elles. La rétraction est bonne quand il n'en reste presque aucun.
- Séchez le filament et imprimez avec la température retenue au test de température.
- Imprimez les deux colonnes avec la rétraction actuelle.
- Changez la longueur d'un petit pas. Réimprimez.
- Comparez, gardez la valeur la plus basse qui supprime les fils.
- Faites ensuite le même exercice avec la vitesse.
Les slicers automatisent ce test. OrcaSlicer génère lui-même la pièce de test ; il reste à l'imprimer, à repérer à partir de quelle valeur les fils disparaissent, puis à saisir ce résultat. Le wiki du logiciel place ce test en dernier dans la séquence de calibration du filament (OrcaSlicer, guide de calibration). Pour la prise en main du logiciel, voir OrcaSlicer et ses calibrations intégrées.
Prenons un cas type : une imprimante à extrudeur direct, PLA sec, température prise sur l'étiquette. Les deux colonnes sortent reliées par un voile de fils. On change la longueur d'un petit pas, on réimprime, et les fils s'espacent. Au pas suivant, ils ont disparu mais le bas de chaque colonne présente un léger creux. La bonne valeur se trouve entre les deux derniers essais.
Notez chaque test dans le carnet : valeur, température, matière, verdict. Cinq lignes suffisent, et elles évitent de refaire le même essai trois semaines plus tard.
Lire le résultat
Des fils fins et nombreux signalent une rétraction trop faible ou un plastique trop fluide. Des fils épais, qui ressemblent à des cordes, indiquent plutôt un filament humide. Un creux au début de chaque ligne après un déplacement signale une rétraction trop longue.
Si vous augmentez la longueur sans voir de changement, arrêtez-vous. C'est le signe que la rétraction n'est pas la cause : température trop haute, bobine humide, buse usée. Reprenez le diagnostic du stringing dans l'ordre.
Quand la rétraction est trop forte
Reculer trop loin tire du plastique chaud dans la partie froide de la tête. Il s'y solidifie et forme un bouchon, que l'on dégage ensuite avec peine. Un recul trop violent, ou trop fréquent, entaille aussi le filament sous les dents de l'extrudeur : on voit alors des copeaux de plastique dans l'engrenage, et l'extrusion devient irrégulière, jusqu'à la sous-extrusion.
D'où la règle de prudence : la plus petite valeur qui supprime les fils est la bonne. Si vous hésitez entre deux valeurs, prenez la plus basse, puis imprimez une pièce réelle avant de conclure. Un test sur deux colonnes ne remplace jamais une vraie pièce, aux trajets plus variés.
L'avance de pression, un autre moyen
Sous Klipper, un bon réglage de l'avance de pression diminue la longueur de rétraction nécessaire, d'après la page des G-codes du firmware. La page consacrée aux slicers conseille d'ailleurs, en cas de rétraction importante, de régler l'avance de pression plutôt que de pousser la rétraction (principe de l'avance de pression). Marlin propose un mécanisme voisin, le « linear advance », décrit sur marlinfw.org. Si votre firmware le permet, réglez-le avant la rétraction.
Si ça ne marche toujours pas
Vérifiez d'abord ce qui précède la rétraction : filament sec, température dans la plage de l'étiquette, plateau et mécanique sains. Revenez ensuite à la séquence de calibration pour voir si une étape antérieure manque. Si les fils persistent malgré une rétraction raisonnable, inspectez la buse. Un orifice abîmé ou partiellement bouché fait couler le plastique de travers, quel que soit le réglage. Et si les angles se soulèvent en plus des fils, le défaut s'appelle warping et se traite à part.
Test d'atelier
Rétraction : testez vos réflexes
Pourquoi règle-t-on la rétraction en dernier dans la calibration ?
- Parce que c'est le réglage le plus long
- Parce que la pression dans la buse dépend des réglages précédents
- Parce que le slicer l'impose
- Parce qu'elle n'a aucun effet sur la qualité
L'explication se trouve dans la partie Ce que fait la rétraction
Température, débit et avance de pression modifient la pression dans la buse : régler la rétraction avant obligerait à la refaire.Vous augmentez la longueur de rétraction sans voir le moindre changement. Que faire ?
- Augmenter encore la longueur
- Changer de slicer
- S'arrêter et chercher une autre cause : température, humidité, buse
- Diminuer la vitesse d'impression
L'explication se trouve dans la partie Lire le résultat
Sans effet visible, la rétraction n'est probablement pas la cause du défaut. On reprend le diagnostic dans l'ordre.Quel est le risque d'une rétraction trop forte ?
- Un plateau qui se décolle
- Un bouchon dans la tête ou un filament entaillé par l'extrudeur
- Une première couche trop plate
- Aucun, plus c'est mieux
L'explication se trouve dans la partie Quand la rétraction est trop forte
Un recul excessif tire du plastique chaud dans la zone froide, où il se solidifie, et peut entailler le filament.Pourquoi les valeurs de rétraction d'un extrudeur direct ne valent-elles pas pour un tube bowden ?
- Le tube se comprime et absorbe une partie du recul
- Le bowden n'a pas besoin de rétraction
- Les filaments sont différents
- La buse est plus grosse
L'explication se trouve dans la partie Direct ou bowden : pourquoi les valeurs diffèrent
Avec un tube bowden, il faut reculer davantage pour obtenir le même effet à la buse.
Pour continuer : OrcaSlicer : profils, calibrations intégrées
Faire résumer ce guide par une IA
Chaque bouton ouvre l'assistant avec la demande déjà rédigée. Le mag ne transmet rien de votre côté.
Questions d'atelier
Quelle longueur de rétraction choisir ?
Elle dépend de l'extrudeur et de la matière. Un extrudeur direct demande une rétraction courte, un tube bowden une rétraction plus longue. Prusa déconseille de dépasser 2 mm avec son extrudeur direct. Pour votre machine, partez du profil du slicer et testez sur une pièce à deux colonnes.
La rétraction suffit-elle à supprimer le stringing ?
Pas toujours. Un filament humide ou une température trop haute produisent des fils que la rétraction ne rattrape pas. Séchez la bobine et baissez la température avant de modifier la longueur de recul.
Pourquoi ma rétraction fait-elle des trous dans la pièce ?
Une rétraction trop longue ou trop fréquente peut manquer de matière au redémarrage, donc laisser un creux au début de la ligne suivante. Réduisez la longueur ou augmentez la distance minimale avant de rétracter.
Faut-il régler la rétraction pour chaque matière ?
Oui, car chaque matière coule et se comprime différemment. Un PLA, un PETG et un TPU demandent des valeurs distinctes. Gardez-les dans un profil de filament pour chaque référence.