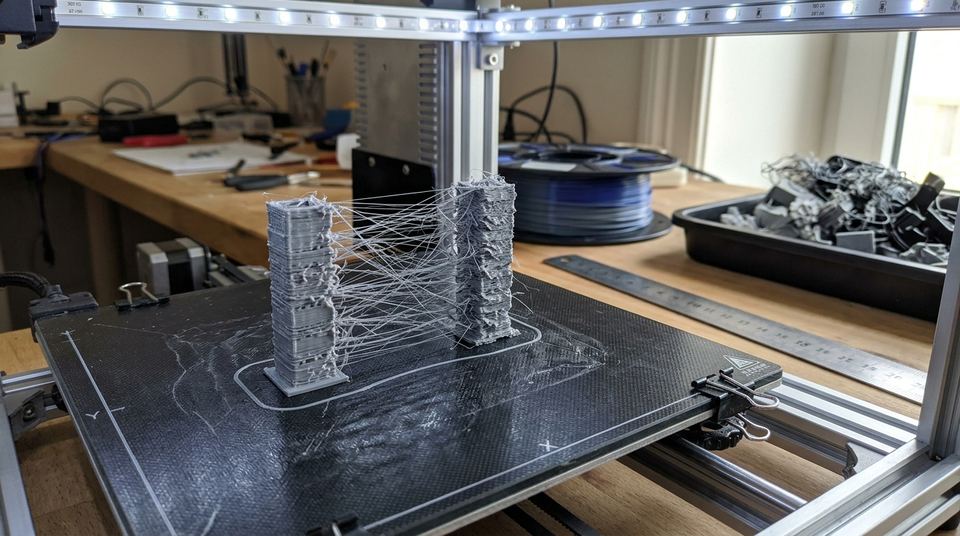
Le stringing, ce sont de fins fils de plastique qui relient deux zones d'une pièce, comme une toile d'araignée. Ils apparaissent pendant les déplacements à vide de la tête, quand le plastique fondu continue de couler par la buse. Pour les supprimer, on vérifie dans l'ordre l'humidité du filament, la température d'impression, puis les réglages de rétraction.
Cet article fait partie de la rubrique Réglages et dépannage et suit la logique de la calibration complète, où la rétraction vient en dernier. Il traite le symptôme du point de vue du diagnostic. Le réglage fin de la rétraction a son propre guide : Rétraction : longueur, vitesse et tests. Si vous démarrez, le parcours du débutant situe tout cela.
À quoi ressemble le stringing, et ce qu'il n'est pas
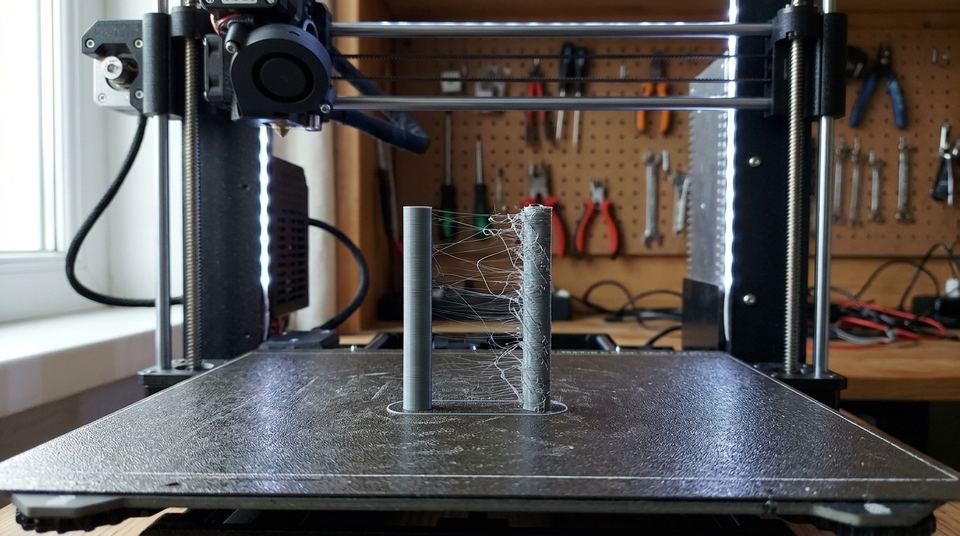
Le défaut se voit entre deux tours, deux poteaux, deux parties d'un objet séparées par du vide. De fins fils traversent l'espace, souvent à hauteur régulière. Ils se brisent d'un geste. Mais ils laissent une surface rugueuse et des filaments à retirer, et sur une pièce destinée à être peinte ou vue de près, c'est un vrai défaut.
Prenons un cas type : deux tours de test imprimées côte à côte, en PLA, avec les réglages d'un profil standard. Si de fins fils les relient sur toute la hauteur, le défaut est systématique et vient des réglages ou de la matière. S'ils n'apparaissent qu'à certains endroits, le trajet de la tête est plutôt en cause.
Il ne faut pas le confondre avec le suintement continu de la buse au repos (le « oozing »), qui produit des gouttes et des boules de plastique. Les deux ont des causes voisines. La base de connaissances de Prusa traite d'ailleurs le sujet sous le titre « stringing and oozing » : elle range dans la même famille les fils et les gouttes, causés par une température trop haute ou une rétraction mal réglée, et signale qu'un filament humide en produit beaucoup (Prusa Knowledge Base, stringing and oozing).
Les causes, de la plus fréquente à la plus rare
| Cause | Ce qu'on observe | Où agir |
|---|---|---|
| Filament humide | Crépitements, bulles, surface rugueuse, fils partout | Sécher la bobine |
| Température trop haute | Plastique très fluide, gouttes, fils fins | Baisser la température par petits pas |
| Rétraction trop faible ou absente | Fils épais, début de ligne creux | Régler longueur et vitesse |
| Déplacements trop longs | Fils sur de grandes distances | Changer l'ordre ou les trajets |
| Buse usée ou sale | Fils irréguliers, jet mal centré | Nettoyer ou changer la buse |
Cette hiérarchie sert de plan d'attaque. Suivez-la. Dans cet ordre. On n'ouvre pas le menu de rétraction avant d'avoir éliminé les deux premières lignes, qui ne coûtent rien à vérifier.
Les réglages, dans l'ordre
Quatre étapes, de la moins coûteuse à la plus fine. Passez à la suivante seulement quand la précédente ne suffit plus.
Étape 1 : sécher le filament
Un filament qui a pris l'humidité de l'air chauffe dans la buse, et l'eau qu'il contient se vaporise. On entend de petits claquements, on voit des bulles, et le plastique devient inutilement fluide. Les fils apparaissent même avec une rétraction parfaite.
Avant tout réglage, séchez la bobine selon les indications du fabricant, puis rangez-la dans une boîte close avec un sachet déshydratant. La marche à suivre est dans le guide pour sécher un filament. Imprimez ensuite la même pièce de test. Si les fils ont disparu, le réglage n'était pas en cause.
Un dernier indice : le défaut revient quelques jours plus tard avec la même bobine sortie à l'air libre. Le filament a repris l'humidité, et le problème ne tient pas à votre machine.
Étape 2 : baisser la température
Un plastique plus chaud coule plus facilement. Une température trop haute pour la matière est l'une des causes que cite la documentation de Prusa. La plage figure sur l'étiquette de la bobine : la vôtre fait foi, et vous restez dedans.
Baissez par petits paliers, en réimprimant la pièce de test à chaque fois. Trop bas, le plastique manque de fluidité, les couches se soudent mal et la pièce casse au pli. Vous cherchez la température la plus basse qui donne encore une pièce solide. L'étape de température de la séquence de calibration donne la méthode de la tour.
Étape 3 : régler la rétraction
La rétraction recule le filament de quelques millimètres avant un déplacement. Elle diminue la pression dans la buse et évite que le plastique ne s'écoule. Simple, mais délicate à doser. Deux valeurs la définissent : la longueur de recul et la vitesse de recul.
La documentation de Prusa met en garde contre l'escalade : augmenter la rétraction à des valeurs très élevées n'aide pas, et la base de connaissances recommande de ne pas dépasser 2 mm. Elle ajoute qu'une vitesse plus élevée réduit le stringing, mais qu'au-delà d'une certaine limite, le moteur peut sauter des pas. Elle mentionne aussi la distance de déplacement minimale après rétraction, dont la valeur par défaut dans PrusaSlicer est de 1 mm : une valeur plus haute raccourcit l'impression, mais augmente le suintement et le stringing (Prusa Knowledge Base). Ces chiffres valent pour la configuration décrite dans l'article de Prusa, avec extrudeur direct : sur un tube bowden, les plages sont plus larges et se vérifient sur la documentation de la machine.
Le guide Rétraction : longueur, vitesse et tests détaille la pièce de test et la lecture du résultat.
Étape 4 : réduire les déplacements
Moins la tête voyage au-dessus du vide, moins le plastique a de temps pour couler. Les slicers proposent des options pour cela : éviter de traverser les parois, limiter les rétractions aux trajets qui franchissent une paroi, ou imprimer les pièces séparément plutôt que d'un seul tenant. PrusaSlicer a par exemple une option qui désactive la rétraction quand le trajet ne dépasse pas le périmètre de la couche supérieure : un déplacement caché dans la pièce ne laisse pas de fil visible.
Sur un plateau avec plusieurs pièces, l'ordre d'impression joue. Imprimer chaque objet en entier avant de passer au suivant supprime les fils entre les couches communes, mais ajoute des rétractions et des déplacements entre objets. Essayez les deux et comparez.
Un complément : l'avance de pression
Sous Klipper, l'avance de pression réduit le suintement pendant les déplacements sans extrusion. La documentation du firmware indique qu'un bon réglage diminue la longueur de rétraction nécessaire (Klipper, G-Codes). Son principe est décrit dans la page Pressure advance. Elle se règle avant la rétraction, comme le dit la séquence de calibration, et change pour chaque matière.
Quand le problème vient de la buse
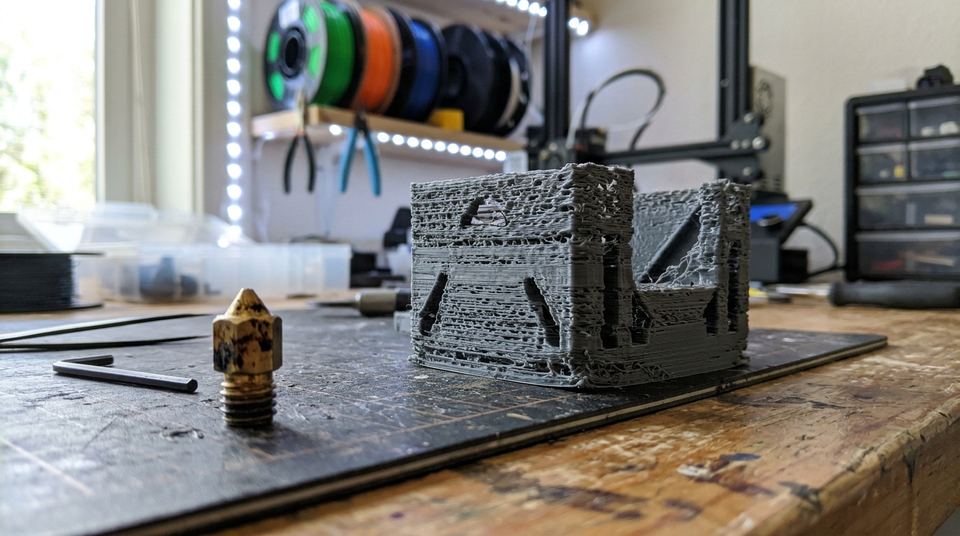
Une buse usée, sale ou partiellement bouchée peut produire des fils irréguliers, mélangés à des couches creuses. Si vous avez écarté l'humidité, la température et la rétraction, inspectez la pointe : un orifice déformé laisse couler le plastique de travers. Une opération de nettoyage à chaud, ou un changement de buse, règle souvent ce genre de cas. Gardez en tête que les buses se changent comme des pièces d'usure. Cela ne coûte presque rien. Le temps passé à chercher un réglage qui n'existe pas, si.
Si ça ne marche toujours pas
Refaites le tour dans l'ordre, sur la même pièce de test, en notant chaque essai. Si les fils persistent avec un filament sec et une température basse, essayez une autre bobine du même type : certaines sont simplement plus fluides. Si la pièce présente aussi des trous ou des parois fines, le sujet est peut-être la sous-extrusion. Si le défaut s'accompagne d'angles qui se soulèvent, voir le warping. Et si votre machine est neuve, reprenez la calibration depuis le début avant d'incriminer le stringing.
Idée reçue ou réalité ?
Stringing : vrai ou faux ?
Un filament humide peut produire des fils même avec une rétraction bien réglée.
L'explication se trouve dans la partie Étape 1 : sécher le filament
L'eau se vaporise dans la buse et rend le plastique trop fluide : on sèche la bobine avant de toucher aux réglages.Plus on augmente la longueur de rétraction, plus le stringing diminue.
L'explication se trouve dans la partie Étape 3 : régler la rétraction
Prusa déconseille l'escalade et ne recommande pas de dépasser 2 mm avec un extrudeur direct. Au-delà, on fatigue le filament sans gain.Une température d'impression trop haute favorise les fils.
L'explication se trouve dans la partie Étape 2 : baisser la température
Un plastique plus chaud coule plus facilement : on baisse par petits paliers, dans la plage de l'étiquette.Pour gagner du temps, il vaut mieux modifier plusieurs réglages à la fois.
L'explication se trouve dans la partie Les causes, de la plus fréquente à la plus rare
Avec plusieurs changements simultanés, on ne sait plus lequel a corrigé ou aggravé le défaut. Un seul paramètre varie par essai.Réduire les déplacements de la tête au-dessus du vide limite les fils.
L'explication se trouve dans la partie Étape 4 : réduire les déplacements
Moins le plastique a de temps pour couler pendant un trajet à vide, moins il laisse de fil.
Pour continuer : Sécher un filament humide : signes, méthodes, températures
Faire résumer ce guide par une IA
Chaque bouton ouvre l'assistant avec la demande déjà rédigée. Le mag ne transmet rien de votre côté.
Questions d'atelier
Pourquoi mon imprimante laisse-t-elle des fils entre les pièces ?
Pendant un déplacement à vide, le plastique fondu continue de couler un peu par la buse. Il laisse un fil quand la matière est trop fluide, trop humide ou quand la rétraction ne retient pas le filament. Les trois causes se contrôlent dans cet ordre.
Le stringing vient-il du filament ou de la machine ?
Des deux. Une bobine humide ou bon marché suffit à produire des fils, mais une rétraction nulle ou une température trop haute aussi. Avant de changer de filament, séchez-le et vérifiez les réglages avec une pièce de test.
Une grosse rétraction suffit-elle à tout régler ?
Non. Au-delà d'un certain point, elle n'apporte plus rien et fatigue le filament. Elle peut aussi tirer du plastique chaud dans la zone froide de la tête et provoquer un bouchon. Mieux vaut baisser la température et sécher la bobine.
Comment retirer les fils sur une pièce déjà imprimée ?
Des pinces coupantes ou un cutter les enlèvent, une brosse métallique douce suffit pour les plus fins. Évitez les sources de chaleur : elles déforment le plastique des parties fines. Mieux vaut régler l'imprimante que nettoyer chaque pièce.