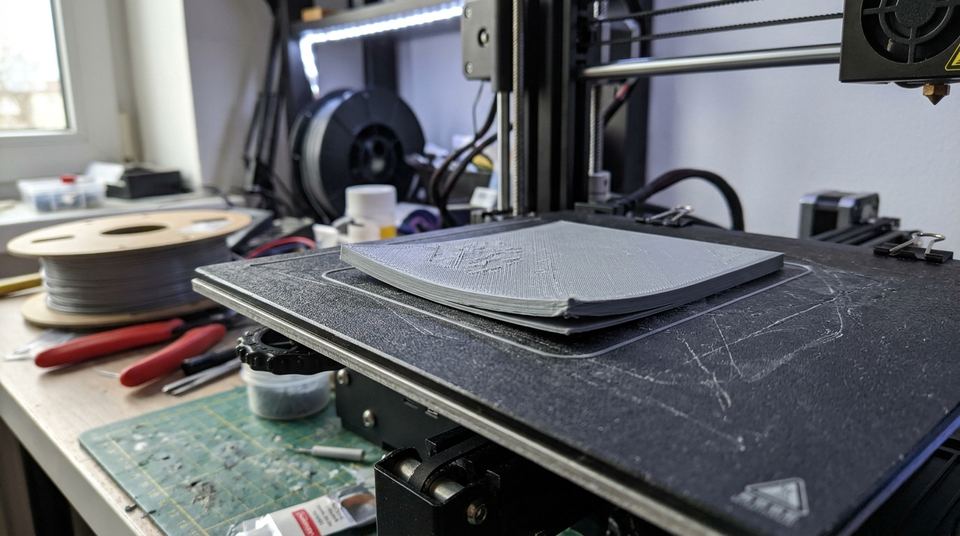
Le warping, c'est un angle de pièce qui se relève du plateau en cours d'impression. La cause est un retrait : le plastique se contracte en refroidissant et tire sur les couches du bas. Pour l'éviter, on cumule une surface propre, un brim, un refroidissement modéré, un plateau à la bonne température et une pièce à l'abri des courants d'air.
Ce guide fait partie de la rubrique Réglages et dépannage. Il s'appuie sur la séquence décrite dans l'ordre de calibration : si votre plateau n'est pas sain, aucun réglage de warping ne tiendra. Un défaut voisin, le fil qui traîne entre les pièces, est traité dans le stringing. Pour une prise en main générale de la machine, voir le parcours du débutant.
Pourquoi l'angle se soulève
Le plastique sort fondu de la buse, puis se refroidit et rétrécit. Chaque couche posée sur la précédente est plus froide que celle qu'elle recouvre, donc elle se contracte à son tour. L'ensemble tire vers l'intérieur de la pièce, et la contrainte se concentre dans les angles, là où elle n'a nulle part où se répartir.
Le mot vient de l'anglais « to warp », tordre : une pièce « warped » est une pièce gauchie. En français, on parle aussi de gauchissement ou, plus simplement, de déformation. Le risque de déformation touche d'abord les couches inférieures, collées au plateau, même en impression FDM ordinaire.
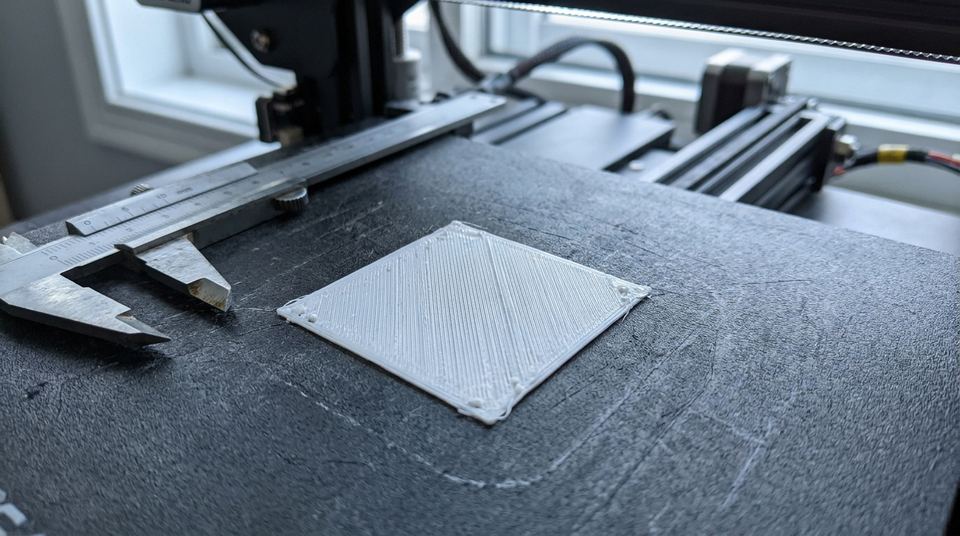
Prenons un cas type : une plaque rectangulaire large et plate, en filament qui se rétracte beaucoup, sur un plateau tiède. Les quatre coins se lèvent d'abord de quelques dixièmes de millimètre, puis la couche suivante passe dessus, et le décollement s'étend. Au bout d'une heure, la pièce se balance sur le plateau.
Le phénomène s'aggrave avec la taille. Plus la pièce est longue, plus la contraction cumulée est grande, et plus la force qui arrache l'angle augmente. Une petite pièce tient presque toujours. Une grande plaque pleine, jamais sans aide.
La base de connaissances de Prusa consacre un article au sujet (Prusa Knowledge Base, warping). La documentation de Cura rappelle de son côté que le brim sert justement à empêcher ce phénomène sur les matières qui se rétractent beaucoup (UltiMaker, réglages d'adhérence).
Warping ou simple défaut d'adhérence ?
Les deux se ressemblent : un coin qui se relève. Les causes diffèrent, donc les remèdes aussi.
| Ce que vous voyez | Cause probable | Premier réglage |
|---|---|---|
| Le coin se lève tard, après plusieurs couches | Retrait du plastique | Brim, moins de refroidissement, plateau chaud |
| Le coin se lève dès la première couche | Adhérence insuffisante | Nettoyer, revoir la hauteur de première couche |
| Les lignes de la première couche se détachent séparément | Buse trop haute | Première couche |
| La pièce se décolle d'un seul côté | Courant d'air ou plateau inégal | Fermer la porte, contrôler le niveau |
| Le bas de la pièce est écrasé et ondulé | Buse trop basse | Remonter légèrement la hauteur |
Dans le doute, commencez par la première couche. C'est le réglage le plus facile à vérifier et celui qui masque le plus souvent un faux warping. La page Réussir la première couche montre l'aspect attendu.
Les réglages, dans l'ordre
La surface d'abord
Un plateau propre, sans trace de doigt ni de graisse, évite déjà une bonne part des soulèvements. Nettoyez avec le produit conseillé pour votre surface. Une fine couche de colle en bâton ou de laque, selon ce que supporte votre plateau, ajoute de la prise sur les pièces larges. Testez sur une pièce de rebut avant de l'appliquer partout. Ce geste prend une minute, et il règle plus de cas qu'on ne le croit.
Le brim
Le brim élargit la base de la pièce d'une bordure d'une couche de haut. Il augmente la surface de contact et retient les angles. La documentation de Cura le recommande pour les matériaux qui se rétractent beaucoup et pour les modèles à base large ou à parties fines. Une distance entre brim et modèle facilite le retrait, mais réduit la tenue : sur une pièce qui se soulève, mieux vaut le coller au modèle.
Le refroidissement
Le ventilateur de la pièce aide le plastique à durcir, mais il accélère aussi le retrait. Cura indique qu'une vitesse de ventilation plus élevée améliore le refroidissement et peut augmenter la contraction, et que la vitesse initiale, appliquée à la première couche, peut être baissée, voire coupée, pour mieux coller (UltiMaker, réglages de refroidissement). Réduire le ventilateur sur les premières couches reste donc l'un des gestes les plus simples. Remettez-le à sa valeur normale quelques couches plus haut, une fois la base solidement accrochée.
La température du plateau
Les variations de température comptent autant que leur valeur. Un plateau trop froid laisse la base de la pièce refroidir vite et se contracter. Un plateau trop chaud ramollit les premières couches et les déforme, ce qui donne un « pied d'éléphant » en bas de la pièce. La bonne plage figure sur l'étiquette de la bobine : la vôtre fait foi. Montez ou baissez par petits pas, une pièce d'essai à chaque pas, et faites de même pour la buse.
Les courants d'air et le caisson
Une fenêtre ouverte, un ventilateur de pièce, une porte qui claque : un simple souffle refroidit un côté de la pièce plus vite que l'autre et provoque un soulèvement unilatéral. Un carton posé autour de la machine suffit parfois à le prouver. Si le défaut disparaît derrière le carton, le coupable est trouvé. Un caisson fermé stabilise l'air autour de la pièce, mais gardez-le ouvert pour les matières qui chauffent mal dans un volume clos.
La forme de la pièce
Un angle vif concentre la contrainte. Arrondir les angles des pièces plates, ou ajouter un petit chanfrein, la répartit. Une grande surface pleine tire plus qu'une surface évidée : alléger la base ou la scinder en plusieurs pièces réduit la force qui s'exerce sur le plateau.
Les matières qui se rétractent beaucoup
Le matériau décide d'une bonne part du problème. Le PLA se soulève rarement sur de petites pièces. Les matières techniques, comme l'ABS ou l'ASA, se rétractent davantage : un matériau comme l'ABS demande presque toujours un brim, un plateau chaud et un volume protégé des courants d'air, voire une chambre fermée, parfois chauffée, sur les machines qui en ont une. Repartez des conseils d'impression de la fiche de chaque bobine. Le PETG se situe entre les deux : il tient bien au plateau, parfois trop, mais il se soulève sur les grandes pièces plates. Voir le PETG pour ses réglages propres.
Pour une pièce longue et plate, l'orientation compte aussi : posée à plat, elle offre sa plus grande surface à la contraction, alors que sur la tranche elle en offre moins. Le prix à payer est une résistance différente entre les couches, à garder en tête si la pièce travaille.
À chaque changement de bobine, repartez de la plage de température de son étiquette et refaites votre test de première couche.
Un filament humide aggrave le tableau
Un filament chargé d'humidité imprime moins bien : bulles, crépitements, surface rugueuse. Les couches se soudent mal entre elles, et une pièce fragilisée se soulève plus facilement. Si le warping apparaît soudain avec une bobine ouverte depuis longtemps, séchez-la avant de toucher aux réglages. Le guide pour sécher un filament explique la démarche.
Si ça ne marche toujours pas
Reprenez la liste dans l'ordre et ne changez qu'un paramètre par essai. Si le coin se lève dès la première couche, retournez à la calibration de départ. Si le défaut persiste avec une surface propre et un brim, essayez de réduire la surface de contact en découpant la pièce, ou imprimez-la debout. Si le plastique ne ressemble à rien de normal, vérifiez la sous-extrusion. Quand la pièce est trop grande pour votre plateau chauffant, une impression en plusieurs morceaux collés après coup reste souvent la solution la plus fiable.
Avant de lancer l'impression
Avant de lancer une grande pièce plate
Cochez chaque geste au fur et à mesure. Vos coches restent dans ce navigateur.
- La surface d'abord
- Le brim
- Le refroidissement
- La température du plateau
- Les courants d'air et le caisson
- La forme de la pièce
- Un filament humide aggrave le tableau
Pour continuer : Filament PETG : résistance, réglages, usages
Faire résumer ce guide par une IA
Chaque bouton ouvre l'assistant avec la demande déjà rédigée. Le mag ne transmet rien de votre côté.
Questions d'atelier
Le warping touche-t-il le PLA ?
Oui, mais moins que les matières qui se rétractent davantage, comme l'ABS. Sur une grande pièce plate à angles vifs, un PLA peut quand même se soulever, surtout si le plateau est froid ou sale. Un brim et un plateau propre règlent la plupart des cas.
Faut-il fermer l'imprimante pour éviter le warping ?
Un caisson limite les courants d'air et garde une température stable autour de la pièce. Il aide beaucoup sur les matières sensibles. Sur du PLA, il peut même gêner le refroidissement : la matière se règle d'abord sans caisson.
La colle ou la laque suffisent-elles ?
Elles améliorent l'adhérence, pas le retrait. Si la pièce tire fort sur ses angles, la colle peut retarder le décollement sans l'empêcher. Il faut aussi agir sur la forme de la pièce, le brim et la température.
Un angle arrondi change-t-il vraiment quelque chose ?
Oui. Un angle vif concentre la contrainte à un seul endroit, un angle arrondi la répartit. Dans le modèle ou dans le slicer, arrondir les coins d'une pièce plate réduit le risque de soulèvement.