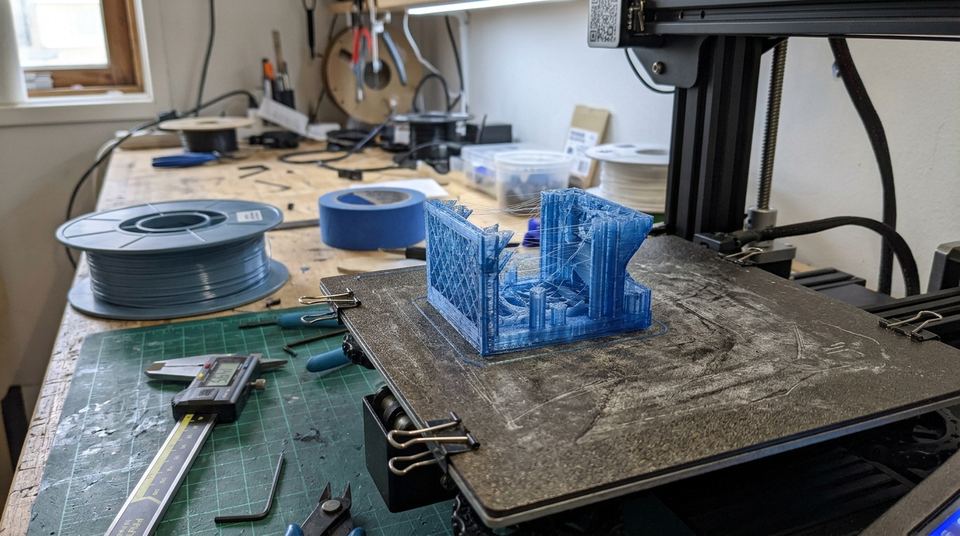
Le PETG est un filament plus résistant que le PLA : il plie avant de casser et tient mieux la chaleur. Il s'imprime sur une machine ouverte, avec un plateau chauffant et un refroidissement modéré. En échange, il file davantage, s'accroche fort au plateau et boit l'humidité.
Cette fiche fait partie de la rubrique Filaments et résines. Elle prolonge le guide général des filaments et suppose que vous maîtrisez déjà le PLA. Si la machine est encore neuve pour vous, repassez par Débuter.
Ce qu'est le PETG et ce qu'il apporte
PETG veut dire polyéthylène téréphtalate glycolisé. Le « G » indique une modification par du glycol, qui rend la matière moins cassante et plus facile à fondre que le PET standard des bouteilles dont elle dérive. Le résultat est une matière un peu souple, légèrement brillante, souvent translucide.
Pour l'utilisateur, trois différences comptent par rapport au PLA. Le PETG plie sous l'effort avant de rompre. Il supporte mieux une élévation de température, même si la valeur exacte se lit sur la fiche technique de la bobine. Et il s'imprime à une température de buse plus haute, ce qui exige un plateau chauffant et une machine capable de tenir ces valeurs.
Ces qualités en font la matière des petits supports, des boîtiers d'atelier, des fixations et des pièces mécaniques peu chargées.
Les variantes : standard, renforcé, rapide, recyclé
Le PETG standard sert de référence dans cet article. Autour de lui, plusieurs déclinaisons existent, et chacune a ses conditions.
Le PETG renforcé de fibres (carbone ou verre) gagne en rigidité, mais ces charges sont abrasives : la fiche technique dit si une buse durcie est nécessaire. Les bobines « high speed » sont formulées pour s'écouler plus vite, ce qui compte sur une machine rapide ; leurs réglages se lisent sur l'étiquette, pas sur ceux du PETG standard. Le filament PET pur, sans glycol, existe aussi, mais le PETG reste la version courante pour l'impression de loisir.
Certaines bobines annoncent une matière recyclée (recycled) ou une démarche éco-responsable. Une telle mention n'engage que le fabricant : cherchez ce qu'il en dit dans sa documentation avant d'y voir un argument. Quelle que soit la variante, la fiche de sécurité (FDS) du fabricant reste le document à consulter pour les précautions d'usage.
Résistance : là où il fait mieux que le PLA
La tenue mécanique d'une pièce imprimée dépend de la matière, mais aussi du remplissage, du nombre de parois et de l'orientation des couches. Le PETG apporte un avantage : ses couches adhèrent bien entre elles, à condition que la température soit correcte. Une pièce qui travaille en flexion encaisse mieux qu'en PLA.
Prenons un cas type : un support de câble vissé sur une cloison de garage. En PLA, la patte casse net au serrage de la vis. En PETG, elle plie un peu et reprend sa place. C'est cette tolérance qui justifie le choix.
Le PETG n'est pas pour autant une matière technique universelle. Pour une chaleur durable ou les UV, il existe l'ASA ou le nylon, présentés dans le guide général ; pour les pièces mobiles qui frottent, le nylon résiste mieux à l'usure.
Orienter la pièce selon l'effort
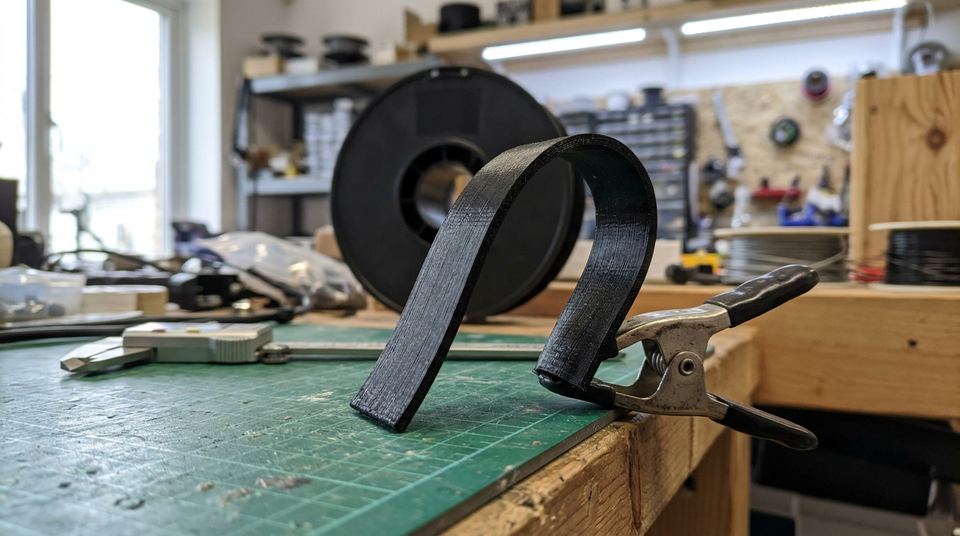
Une pièce imprimée est un empilement de couches, et c'est entre les couches qu'elle cède en premier. Posez-la donc de façon que l'effort ne tire pas sur la jonction entre deux couches. Un crochet imprimé debout se brise là où il plie ; couché à plat, il travaille dans le sens des filaments et tient bien davantage.
Côté trancheur, deux leviers renforcent une pièce plus sûrement que le changement de matière : ajouter des parois, et augmenter le remplissage dans la zone qui travaille. Un trou vissé gagne à être entouré de plusieurs parois plutôt que d'un remplissage lâche.
Ses défauts : fils, adhérence, humidité
Il faut connaître trois défauts avant d'ouvrir la bobine.
Les fils parasites d'abord. La matière reste visqueuse à la température d'impression, et elle suit la buse entre deux zones de la pièce. C'est le stringing, qu'on traite par la température et la rétractation.
L'adhérence excessive ensuite. Sur certaines surfaces, la première couche colle si bien que la pièce arrache un morceau du revêtement au retrait. On y revient plus bas.
L'humidité enfin. Le PETG en absorbe nettement : bulles, crépitements, surface terne, couches mal soudées. Une bobine qui a vécu quelques semaines hors de sa boîte demande un séchage, présenté dans Sécher un filament humide.
À cela s'ajoute un détail de surface : le PETG garde les moindres traces de buse, y compris les gouttes qui tombent pendant les déplacements. Sur une pièce visible, on imprime un modèle d'essai et on regarde la face supérieure.
Régler du PETG
Le PETG demande des gestes proches du PLA, avec des valeurs différentes.
Surveillez la première couche : si la buse est trop proche du plateau, la matière s'écrase, déborde et s'accroche au point de ne plus se retirer. Il vaut mieux la laisser un peu plus haute qu'avec du PLA, puis ajuster ; voir Première couche.
Vitesse, ventilateur et surplombs
Le PETG supporte moins bien les impressions rapides que le PLA. Une vitesse trop élevée sous-alimente la buse et donne des couches mal soudées ; une vitesse plus mesurée améliore le résultat sans coûter cher en temps sur une petite pièce.
Le ventilateur de la pièce joue sur deux plans. Fort, il fige les surplombs mais affaiblit la soudure entre couches. Faible, il laisse la matière lisse et solide mais fait s'affaisser les ponts. Un compromis consiste à réduire le ventilateur sur l'ensemble de la pièce et à ne le relever que pour les zones en porte-à-faux, si votre trancheur le permet. Les ponts longs, de toute façon, se sortent moins bien qu'en PLA : prévoyez des supports ou changez l'orientation.
Le piège du plateau trop collant
C'est le défaut qui fait le plus de dégâts sur le matériel. Sur certaines surfaces lisses, le PETG adhère à un point tel qu'il arrache le revêtement en se décollant. Le risque dépend du plateau (verre, PEI lisse, PEI texturé) et de ce qui est déposé dessus.
La parade courante est de placer une fine couche de séparation entre la plaque et la pièce : un bâton de colle en peinture mince fait office d'intercalaire. La pièce se détache alors plus aisément, et le plateau reste intact. Une plaque texturée accroche moins que la plaque lisse, ce qui aide aussi.
Consultez la documentation de votre plateau : le fabricant précise souvent les matières à éviter, ou les précautions pour le PETG. Et laissez la plaque refroidir avant de retirer la pièce : beaucoup de pièces se détachent d'elles-mêmes à froid.
Usages adaptés et usages à éviter
| Usage | PETG convient ? | Remarque |
|---|---|---|
| Support de câbles, fixation d'atelier | Oui | Plie sans casser |
| Boîtier d'électronique, coque | Oui | Vérifier la chaleur dégagée par les composants |
| Pièce mécanique légère (clips, poignées) | Oui | Orienter les couches selon l'effort |
| Objet décoratif très détaillé | Possible | Le PLA donne des arêtes plus franches |
| Pièce d'extérieur exposée longtemps | À éviter | L'ASA est conçu pour les UV |
| Pièce qui frotte en continu | À éviter | Le nylon résiste mieux à l'usure |
| Contenant alimentaire | À éviter sans mention du fabricant | Les couches retiennent les résidus |
Après l'impression, le PETG se comporte autrement que le PLA. Il se ponce mal : le plastique s'échauffe, devient pâteux et encrasse le papier abrasif, donc on préfère un ponçage lent, à l'eau, ou on évite d'en passer par là. Le collage demande des produits compatibles avec la matière, ce que précise la notice de la colle. Le plus sûr pour assembler deux pièces reste la conception : vis, inserts, clips et emboîtements dessinés dès le départ.
Un mot sur la transparence. Les versions translucides montrent les couches de l'intérieur, ce qui donne un bel effet pour un diffuseur de lampe, et révèle aussi tout défaut de remplissage. Si l'esthétique compte, utilisez peu de remplissage visible ou des parois épaisses.
Pour le cas particulier du choix entre deux matières, PLA ou PETG propose une méthode par critères.
Sécher et stocker le PETG
Rangez la bobine dans une boîte fermée avec un déshydratant dès qu'elle n'est plus sur la machine. Le séchage se fait avec un séchoir à filament ou un four dont la régulation est fiable, aux températures indiquées par le fabricant de la bobine. Ne dépassez pas ces valeurs : une bobine trop chauffée se déforme et ne se déroule plus.
Pour savoir si la bobine est humide, écoutez la buse : petits claquements, bulles à la sortie, fil mousseux. Le détail est dans Sécher un filament humide.
Inscrivez sur la bobine, au feutre, la température de buse retenue et la date d'ouverture : trois mois plus tard, vous saurez si elle a besoin du séchoir sans refaire la série de tests. Pendant une longue impression, une boîte à bobine posée sur la machine, avec le fil qui sort par un petit orifice, limite l'échange avec l'air de la pièce.
Si ça ne marche toujours pas
Si le PETG fait des fils malgré une bobine sèche et une température basse, cherchez du côté de la machine : buse partiellement usée, extrudeur qui glisse, rétractation inadaptée au type d'extrudeur. Si la pièce se décolle en cours d'impression, vérifiez le niveau, la propreté du plateau et l'absence de courant d'air.
Si la surface du plateau est abîmée après une impression, arrêtez d'utiliser le PETG directement dessus tant que vous n'avez pas ajouté une couche de séparation. Quand rien ne va, revenez au PLA pour contrôler la machine, puis remontez au PETG. La sous-extrusion et la rétractation complètent le diagnostic.
Idée reçue ou réalité ?
PETG : vrai ou faux ?
Le PETG plie avant de casser, là où le PLA casse net.
L'explication se trouve dans la partie Résistance : là où il fait mieux que le PLA
C'est sa principale qualité mécanique : il tolère mieux les chocs et les vissages.Le « G » de PETG signifie « graphite ».
L'explication se trouve dans la partie Ce qu'est le PETG et ce qu'il apporte
Le G indique une modification par du glycol : PETG veut dire polyéthylène téréphtalate glycolisé.Plus le plateau est lisse, moins le PETG risque d'y adhérer trop.
L'explication se trouve dans la partie Le piège du plateau trop collant
Sur certaines surfaces lisses, il colle si fort qu'il arrache le revêtement ; une couche de séparation ou une plaque texturée aide.Le PETG ne craint pas l'humidité.
L'explication se trouve dans la partie Ses défauts : fils, adhérence, humidité
Il en absorbe nettement : bulles, crépitements et surface terne signalent une bobine à sécher.Pour le PETG, on règle souvent le ventilateur de la pièce plus bas que pour le PLA.
L'explication se trouve dans la partie Vitesse, ventilateur et surplombs
Un refroidissement trop fort affaiblit l'adhérence entre les couches.Pour une pièce d'extérieur exposée longtemps au soleil, le PETG est le choix prévu.
L'explication se trouve dans la partie Usages adaptés et usages à éviter
C'est l'ASA qui est conçu pour les UV ; le PETG n'est pas fait pour de longues expositions.
Pour continuer : Stringing : supprimer les fils parasites
Faire résumer ce guide par une IA
Chaque bouton ouvre l'assistant avec la demande déjà rédigée. Le mag ne transmet rien de votre côté.
Questions d'atelier
PETG ou PLA pour une première impression ?
Le PLA, parce qu'il pardonne davantage. Le PETG vaut le détour dès que la pièce doit plier, subir un choc ou supporter plus de chaleur. Le face-à-face complet figure dans l'article PLA ou PETG.
Pourquoi mon PETG fait-il des fils partout ?
Les causes habituelles sont une température trop haute, une rétractation insuffisante et une bobine humide. On corrige dans cet ordre : sécher, baisser la buse par pas de 5 °C, puis régler la rétractation.
Le PETG convient-il à l'extérieur ?
Mieux que le PLA sur certains points, mais il n'est pas conçu pour de longues expositions aux UV. L'ASA est prévu pour cet usage.
Faut-il un caisson pour le PETG ?
En général non. Il se retire moins que l'ABS. Un courant d'air direct sur la pièce peut malgré tout nuire à l'adhérence entre couches, donc on évite de l'imprimer devant une fenêtre ouverte.