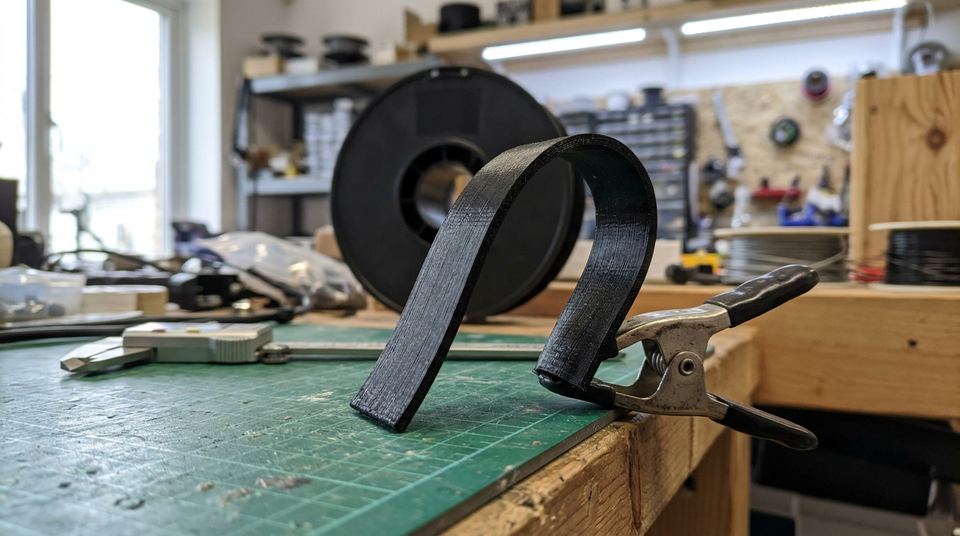
Le TPU, un filament flexible, s'imprime bien à trois conditions : un extrudeur qui guide le fil au plus près de la buse, une vitesse réduite et une rétractation faible ou nulle. Sans cela, le fil se plie dans l'extrudeur et la buse n'avance plus. Avec un montage adapté, le TPU livre des pièces souples, résistantes aux chocs et à l'usure.
Cette fiche s'ajoute à la rubrique Filaments et résines. Elle prolonge le guide des filaments et suppose que le PLA est maîtrisé. Pour la prise en main de la machine, Débuter reste la référence.
Le TPU en deux mots
TPU veut dire polyuréthane thermoplastique. C'est un élastomère : il se déforme sous l'effort et reprend sa forme. Les bobines dites flexibles ne se comportent pourtant pas toutes de la même façon. On le choisit pour des pièces qui doivent plier ou amortir : coques de protection, joints, soufflets, pieds antidérapants, brassards, semelles de test.
Il résiste bien à l'abrasion et aux chocs, et ne se brise pas comme le PLA. Il adhère généralement bien au plateau, et son retrait au refroidissement reste faible. Selon les fabricants, la couleur va du noir au transparent ou translucide, et la teinte peut changer légèrement le comportement.
En contrepartie, il est difficile à pousser et à purger. Il est aussi lent : une impression en TPU dure nettement plus longtemps que la même en PLA. Les premiers essais se font sur un petit objet, jamais sur une pièce longue.
Ce que la machine doit offrir
L'extrudeur est le facteur décisif. Imaginez le fil comme une corde molle : on peut la tirer, mais la pousser sur une longue distance la fait plier. Un extrudeur direct, monté sur la tête ou juste à côté, pousse le fil sur quelques centimètres. Il convient bien au TPU.
Un montage à tube, où l'extrudeur est fixé au châssis et le fil traverse une gaine jusqu'à la tête, rend le travail plus difficile. Le fil mou se plie dans la gaine, et la rétractation tire le fil dans l'autre sens. Certaines bobines plus dures passent quand même, à vitesse très faible.
Deux points matériels complètent la liste. Le trajet du fil entre la bobine et l'extrudeur doit être dégagé, sans coude serré ni frottement. Et l'espace entre l'engrenage d'entraînement et l'entrée de la buse doit être réduit : plus il est grand, plus le fil trouve de place pour se replier. Consultez la documentation de votre machine, qui précise parfois les matières souples compatibles.
La bobine mérite elle aussi un coup d'œil. Posée sur un axe qui frotte, elle impose à l'extrudeur un effort que le fil mou ne transmet pas bien : l'à-coup se traduit par un trou dans la pièce. Un axe libre, une bobine qui tourne sans résistance et un fil qui descend droit vers l'entrée règlent plus de problèmes que n'importe quel paramètre du trancheur. Sur une machine fermée, vérifiez que le fil ne frotte pas sur le bord de la fente de sortie.
Lire la dureté Shore
Les bobines de TPU portent souvent une valeur de dureté Shore, par exemple suivie d'un A. C'est une échelle de dureté des élastomères, et c'est le fabricant qui l'indique. Plus le chiffre est bas, plus la matière est molle.
Cette valeur renseigne sur la difficulté d'impression. Une matière franchement molle se plie facilement dans l'extrudeur, il faut alors imprimer très lentement. Une matière plus dure, semi-rigide, se pousse plus aisément et se comporte presque comme un PETG souple. Pour une première bobine, choisissez une matière plus dure que molle : vous apprendrez les gestes sans lutter contre le matériau. La dureté dit aussi ce que la pièce fera : un joint d'étanchéité demande de la souplesse, une coque de protection de la fermeté.
Choisir sa première bobine
Pour un premier essai, regardez trois mentions sur l'étiquette : la dureté Shore (plutôt élevée, la matière sera moins capricieuse), le diamètre, qui doit correspondre à votre extrudeur, et la plage de température. Une bobine de petite masse suffit pour apprendre ; inutile d'acheter un kilo avant d'avoir réussi un cube. Pour comparer deux bobines, divisez le prix payé par la masse en kilos : le coût au kilo est plus parlant qu'un tarif de bobine.
Régler son trancheur pour le souple
Deux réglages méritent une explication. La rétractation tire le fil en arrière entre deux déplacements. Avec un fil mou, ce mouvement le plie dans l'extrudeur, alors on la réduit ou on la supprime, quitte à accepter quelques fils fins. Voyez la rétractation pour la logique générale.
La vitesse d'impression, elle, détermine le débit. Un TPU qui avance trop vite se comprime, puis se libère d'un coup, et la pièce montre des couches irrégulières. Lente et régulière : c'est la meilleure stratégie. Ses effets sur la pièce (couches creuses, trous, surface irrégulière) sont décrits dans sous-extrusion.
Trois pièces de test pour apprendre
Ne lancez pas un étui de téléphone pour votre premier essai. Trois petites pièces suffisent à roder les réglages.
Un cube plein de quelques centimètres de côté vérifie le débit : si les parois sont régulières et sans trous, la vitesse convient. Une languette fine, pliée à la main, vérifie l'adhérence entre couches : elle doit plier sans se délaminer. Une pièce à deux piliers distants, enfin, teste la rétractation : si des fils relient les piliers, vous savez ce que coûte l'absence de rétractation, et vous décidez si un fil fin est acceptable pour l'usage.
Enregistrez dans le trancheur les réglages qui marchent : le profil servira à chaque nouvelle bobine de la même référence.
Défauts typiques et leurs causes
| Symptôme | Cause probable | Piste |
|---|---|---|
| Le fil se plie à l'entrée de l'extrudeur | Vitesse trop haute, rétractation, jeu autour de l'engrenage | Ralentir, réduire la rétractation, vérifier le guidage |
| Couches irrégulières, trous | Fil comprimé, débit instable | Baisser la vitesse, contrôler la tension de l'extrudeur |
| Fils parasites | Température trop haute, bobine humide | Baisser la buse, sécher la bobine |
| Bobine qui ne se déroule plus | Fil coincé, bobine mal posée | Dégager le chemin, vérifier l'axe |
| Surface mate ou bulles | Humidité | Sécher le filament |
| Pièce trop raide | Remplissage trop dense | Alléger le remplissage |
Quand le fil se plie, arrêtez l'impression plutôt que d'insister : le fil comprimé finit par se coincer dans l'engrenage, et le démontage demande plus de temps que le réglage.
Concevoir pour le souple
Un objet en TPU ne se dessine pas comme un objet en PLA. Les parois fines se plient trop, les surfaces planes larges ondulent, et les petits détails perdent de leur netteté.
Prévoyez des parois plus épaisses que sur une pièce rigide, avec quelques parois de plus dans le trancheur. Évitez les surplombs raides : le TPU les supporte mal, la matière s'affaisse. Pour les joints, jouez sur la compression : une pièce souple légèrement plus grande que son logement assure l'étanchéité, mais c'est un test à faire avec une pièce d'essai.
Reste l'adhérence entre couches, bonne si la température et la vitesse sont correctes. Une pièce qui se délamine à la flexion signale souvent une température trop basse ou une bobine humide.
Retirer, nettoyer, finir
Laissez refroidir la plaque, puis décollez la pièce en la pliant doucement : sa souplesse aide, contrairement au PETG. Les petits fils parasites se coupent aux ciseaux fins. Le ponçage donne peu : la matière élastique se dérobe sous l'abrasif.
Pour assembler une pièce souple à une pièce rigide, mieux vaut prévoir un emboîtement dans le dessin plutôt qu'une colle, dont la compatibilité se lit sur la notice du produit.
Sécher et stocker le TPU
Le TPU absorbe l'humidité de l'air. Les signes sont les mêmes que pour les autres matières : bulles, crépitements, fils fins, surface mate. Rangez la bobine dans une boîte fermée avec un déshydratant, et séchez-la aux températures indiquées par le fabricant avant une impression longue. La méthode détaillée figure dans Sécher un filament humide.
Le TPU tolère mal la chaleur excessive pendant le séchage : une bobine trop chauffée se déforme, et les spires se soudent entre elles. Restez dans la plage du fabricant.
Si ça ne marche toujours pas
Si le fil se bloque malgré une vitesse très basse, vérifiez d'abord le chemin du fil : entrée de l'extrudeur, jeu autour de l'engrenage, gaine éventuelle. Si votre machine est à long tube et que la bobine est très molle, il est possible que la configuration ne convienne pas, et qu'une matière plus dure, ou un montage différent, soit la seule issue.
Si l'impression marche mais que la pièce est trop molle ou trop dure, changez le remplissage avant de changer la bobine. En dernier recours, revenez à un petit objet de test, comparez avec le PLA pour confirmer que la machine est saine, et consultez la première couche si le départ échoue.
Avant de lancer l'impression
Avant de lancer une pièce en TPU
Cochez chaque point : l'état est gardé dans votre navigateur.
- Ce que la machine doit offrir
- Ce que la machine doit offrir
- Lire la dureté Shore
- Régler son trancheur pour le souple
- Régler son trancheur pour le souple
- Trois pièces de test pour apprendre
- Concevoir pour le souple
- Sécher et stocker le TPU
Pour continuer : Rétractation : régler le recul du filament
Faire résumer ce guide par une IA
Chaque bouton ouvre l'assistant avec la demande déjà rédigée. Le mag ne transmet rien de votre côté.
Questions d'atelier
Peut-on imprimer du TPU avec un extrudeur à tube ?
C'est possible avec certaines bobines semi-rigides, à vitesse très réduite, mais c'est la configuration la plus difficile. Le fil mou se plie dans la gaine au lieu d'avancer. Un extrudeur direct règle l'essentiel du problème.
Quelle vitesse pour imprimer du TPU ?
Plus lente que pour le PLA, sans valeur universelle. Démarrez à une fraction de votre vitesse habituelle, puis montez par paliers tant que le débit reste régulier. La fiche de la bobine peut proposer un point de départ.
Que signifie la dureté Shore ?
C'est une échelle de dureté des élastomères, indiquée par le fabricant sur la bobine ou la fiche technique. Plus la valeur est basse, plus la matière est molle et plus elle est difficile à imprimer.
Le TPU est-il collant sur le plateau ?
Il adhère bien, parfois fortement. Une plaque texturée ou une fine couche de séparation facilite le retrait de la pièce.