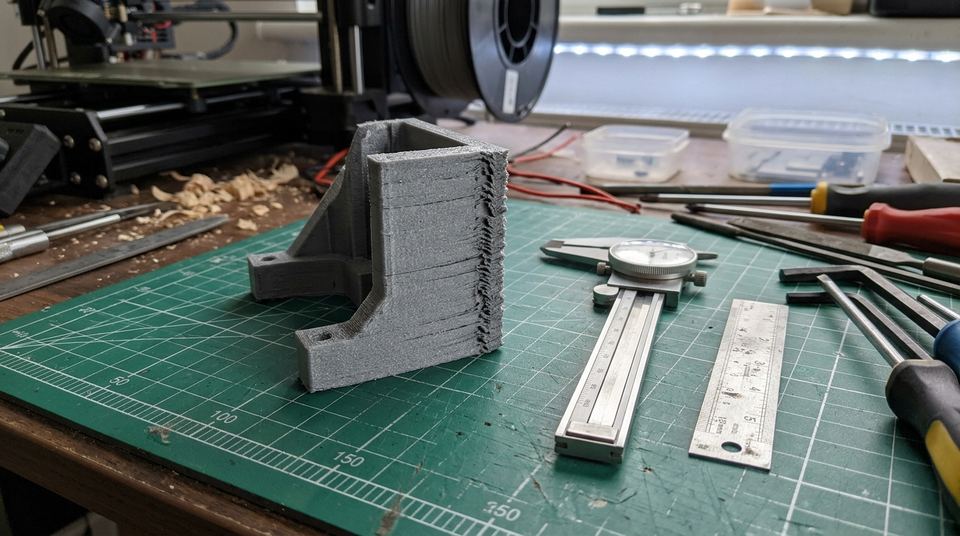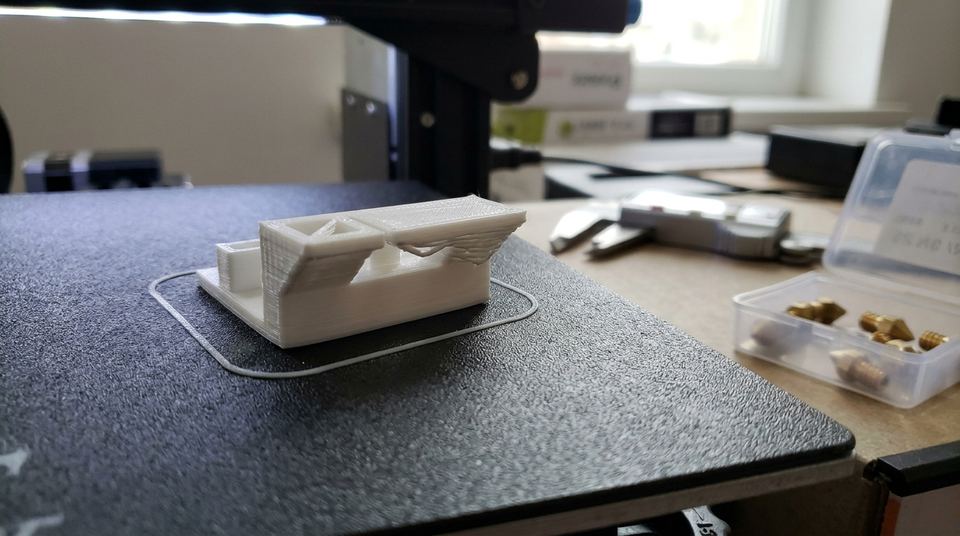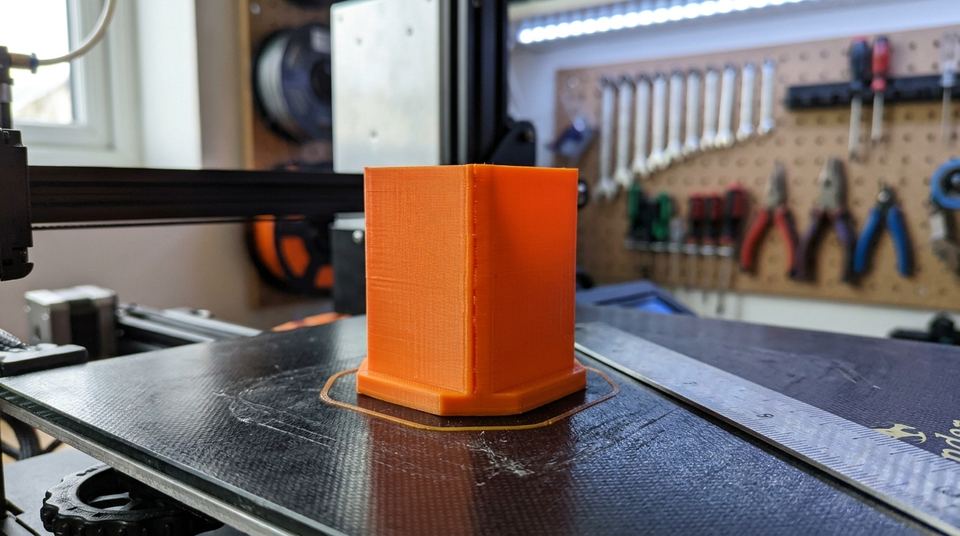
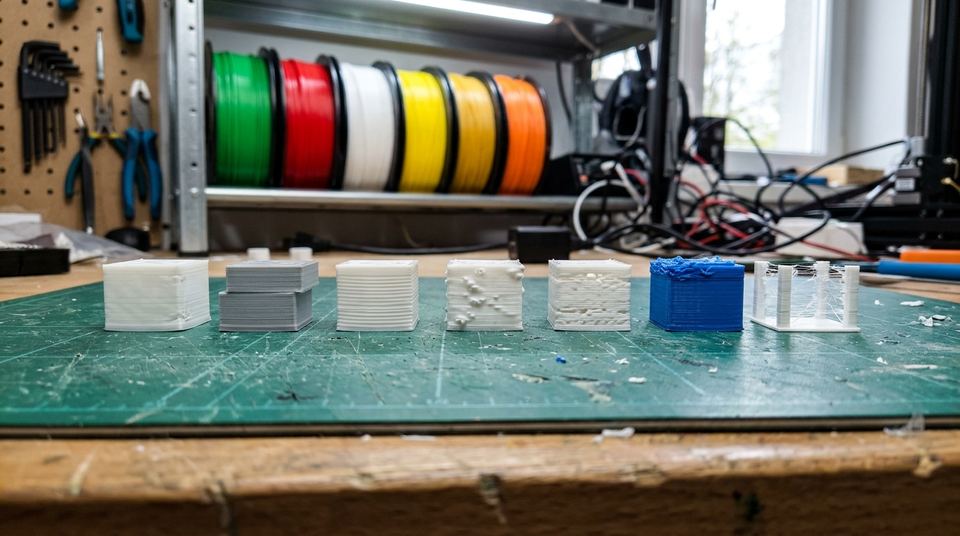
OrcaSlicer est un slicer libre qui embarque ses propres tests de calibration : température, débit volumétrique maximal, avance de pression, débit, rétraction. On les lance depuis un menu dédié, on imprime une pièce de test, on lit le résultat, puis on reporte la bonne valeur dans le profil du filament.
Cet article de la rubrique Logiciels et fichiers présente le logiciel, ses profils et l'ordre d'utilisation des tests. Il part du principe que la notion de slicer est acquise. Pour les paramètres de base communs à tous les logiciels, Cura sert de point de comparaison.
D'où vient OrcaSlicer
OrcaSlicer est un projet libre dérivé de Bambu Studio, le logiciel de Bambu Lab, qui descend lui-même de PrusaSlicer, qui descend de Slic3r. Cette généalogie est publique et se lit dans la documentation du projet. Le logiciel est open source ; Orca Slicer ou simplement Orca, c'est le même programme.
Elle explique deux choses. Le vocabulaire et l'organisation des réglages ressemblent à ceux de PrusaSlicer, d'où un passage facile de l'un à l'autre : l'article sur ce que PrusaSlicer fait différemment aide à repérer les points communs. Et le logiciel ne se limite pas aux machines de Bambu Lab, puisqu'il propose des profils pour d'autres fabricants.
Le wiki du projet, accessible depuis le guide de calibration, documente les outils de calibration un par un. C'est la source à consulter avant de lancer un test, car les menus et l'ordre conseillé évoluent avec les versions. Mieux vaut installer une version stable qu'une préversion.
Profils : choisir et adapter
Comme dans les autres logiciels, les réglages se rangent en profils : machine, filament, qualité. Orca nomme « processus » le profil qui regroupe la qualité et la vitesse, d'où la paire profils filament et processus que l'on retrouve partout dans l'interface. Les profils d'imprimante, de filaments et de processus enregistrés par l'utilisateur s'ajoutent aux préréglages fournis avec le logiciel. Au premier lancement, un assistant de configuration permet de sélectionner votre imprimante et d'installer les profils associés. Le profil machine fixe le plateau, la buse et les commandes de début et de fin de programme.
Un profil existant pour votre modèle vaut mieux qu'une construction à la main. Si votre machine n'y figure pas, partez d'un modèle voisin, corrigez les dimensions du plateau et le diamètre de buse (0,4 mm sur la plupart des machines de loisir), puis testez sur une petite pièce avant d'imprimer quoi que ce soit de long.
Pour la matière, la plage de température imprimée sur la bobine fait foi. Le profil de filament de départ n'est qu'une base : les calibrations l'affinent, au lieu de recopier les valeurs d'une autre personne.
Le menu Calibration : ce qu'il contient
Le wiki décrit un ensemble de tests qui répondent chacun à une question.
| Test | Question posée | Ce qu'on reporte |
|---|---|---|
| Température | Quelle température donne les meilleures couches et le moins de fils ? | La température du profil filament |
| Débit volumétrique maximal | Quelle quantité de matière la buse peut-elle fondre à la seconde ? | La limite de débit du profil filament |
| Avance de pression | Comment compenser la pression dans la buse aux accélérations et aux angles ? | La valeur d'avance de pression |
| Débit (flow rate) | La quantité extrudée correspond-elle à la quantité demandée ? | Le coefficient de débit |
| Rétraction | Quelle rétraction évite les fils sans engorger la buse ? | Les paramètres de rétraction |
Pour le débit volumétrique, le wiki précise que les filaments génériques ou de marque inconnue ne portent pas toujours la bonne limite, d'où l'intérêt du test. Pour l'avance de pression, il explique que l'objectif est d'améliorer la qualité et de réduire les défauts liés aux variations de pression dans la buse. Il existe aussi une version adaptative qui règle la valeur selon la vitesse, décrite dans le wiki.
Dans quel ordre faire les calibrations
L'ordre compte, parce que chaque test suppose que le précédent est juste. Mesurer le débit avec une température inadaptée, par exemple, fausse la lecture.
La séquence conseillée a bougé au fil des versions et les guides tiers ne s'accordent pas tous : le wiki de votre version fait foi. La liste qui suit reprend la logique générale (température, débit volumétrique, avance de pression, puis débit) et place la rétraction en dernier.
- Mettez la machine en état : nivellement, première couche propre, mécanique serrée. Aucun test ne vaut quoi que ce soit sur une machine déréglée, voir le calibrage de l'imprimante.
- Faites le test de température pour fixer la température du filament.
- Faites le test de débit volumétrique maximal pour connaître la limite de la buse.
- Faites le test d'avance de pression pour stabiliser les angles.
- Faites le test de débit pour ajuster la quantité de matière.
- Terminez par la rétraction pour supprimer les fils.
Lire un test sans se tromper
Chaque test produit une pièce que l'on observe. La lecture est visuelle : on cherche la zone où les couches sont les plus nettes, où les angles sont les plus francs, où le fil disparaît. La difficulté est de rester objectif.
Quelques précautions aident. Éclairez la pièce de côté pour faire ressortir les reliefs des couches. Comparez deux zones voisines plutôt que de chercher la parfaite. Notez la valeur de la zone choisie. En cas de doute, refaites le test plutôt que de choisir au hasard.
Un test est aussi un compromis. Une température qui élimine les fils peut affaiblir l'accroche entre couches. Gardez en tête l'usage de la pièce : un objet décoratif n'a pas besoin du même réglage qu'une pièce mécanique.
Une séance type, du début à la fin
Imaginons une séance pour une bobine neuve. On sèche la bobine si elle a pris l'humidité, on vérifie la première couche sur une pièce plate, puis on ouvre le menu Calibration. On lance le test de température, on le laisse finir sans toucher la machine, on observe la tour, on note la température retenue. On l'inscrit dans le profil du filament, on enregistre, et seulement alors on passe au test suivant.
L'ensemble des tests peut prendre une bonne partie d'une soirée. C'est le prix d'un profil fiable, valable tant que la buse et la machine ne changent pas.
Garder une trace
Un carnet, ou simplement le nom du profil, évite de refaire un test déjà fait. Notez la date, la matière, la marque de la bobine, la buse et la valeur retenue pour chaque test. Si une impression se dégrade quelques semaines plus tard, vous saurez si le profil a changé ou si la cause est ailleurs, par exemple une bobine redevenue humide.
Les limites des calibrations intégrées
Les tests intégrés font gagner du temps sans remplacer la méthode. Trois limites sont à connaître.
D'abord, un résultat vaut pour une combinaison précise de machine, de buse et de bobine. Changer de buse, de bobine ou de machine invalide en partie les valeurs trouvées. Ensuite, un filament humide fausse les tests : les bulles et les fils qu'il provoque se confondent avec les défauts de réglage, d'où l'intérêt de sécher le filament avant de commencer. Enfin, un test mal lu donne une valeur fausse qui se propage dans le profil.
Prenons un cas type : une bobine de PETG neuve, une buse de 0,4 mm, une machine qui imprime correctement le PLA. Le profil de départ de la matière convient pour dégrossir, mais la température de la bobine peut différer. La température est le test qui rapporte le plus ; l'avance de pression suit, si les angles sont irréguliers, et la rétraction clôt la séance.
OrcaSlicer face aux autres logiciels
Le mag ne classe pas les slicers. Le tableau situe seulement les approches.
| Logiciel | Point de départ | Particularité mise en avant |
|---|---|---|
| Cura | Deux modes de réglages | Liste de machines très large |
| PrusaSlicer | Trois modes avec code couleur | Zones réglables à part, hauteur de couche variable |
| OrcaSlicer | Dérivé de Bambu Studio | Tests de calibration intégrés au logiciel |
Côté impression elle-même, Orca propose, comme Cura et PrusaSlicer, des supports arborescents, à considérer pour les modèles complexes à surplombs. Si votre besoin se limite à lancer des impressions courantes avec un profil existant, les trois suffisent. Si vous changez souvent de matière et voulez des réglages propres à chaque bobine, un menu de calibration intégré simplifie la méthode. Le parcours général pour une première machine est dans Débuter en impression 3D.
Si ça ne marche toujours pas
Si un test donne des résultats incohérents, revenez en arrière avant d'insister. Vérifiez la première couche, le serrage des courroies et l'état de la buse. Contrôlez que le filament est sec. Vérifiez ensuite que le profil de machine est le bon et que la version du wiki correspond à votre version du logiciel. Si les fils persistent malgré une calibration de rétraction, l'article sur le stringing détaille les autres causes, et celui sur la rétraction montre comment tester longueur et vitesse. Pour une pièce qui se soulève aux angles, voyez le warping.
Remettre les étapes en ordre
Les calibrations d'OrcaSlicer dans le bon ordre
Remettez les étapes dans l'ordre proposé par le guide, de la préparation de la machine jusqu'à la rétraction.
- Mettre la machine en état : nivellement, première couche propre, mécanique serrée
- Faire le test de débit
- Terminer par la rétraction
- Faire le test de température
- Faire le test de débit volumétrique maximal
- Faire le test d'avance de pression
L'explication se trouve dans la partie Dans quel ordre faire les calibrations
- Mettre la machine en état : nivellement, première couche propre, mécanique serrée
- Faire le test de température
- Faire le test de débit volumétrique maximal
- Faire le test d'avance de pression
- Faire le test de débit
- Terminer par la rétraction
Pour continuer : Sécher un filament humide : signes, méthodes, températures
Faire résumer ce guide par une IA
Chaque bouton ouvre l'assistant avec la demande déjà rédigée. Le mag ne transmet rien de votre côté.
Questions d'atelier
OrcaSlicer est-il gratuit ?
Oui, c'est un projet libre. Il se télécharge depuis le dépôt officiel du projet sur GitHub. Évitez les sites tiers qui proposent des installateurs modifiés, et vérifiez que la page d'origine est bien celle du projet.
Faut-il une imprimante Bambu Lab pour l'utiliser ?
Non. Le logiciel, dérivé de Bambu Studio, prend en charge de nombreuses machines d'autres fabricants grâce à ses profils. Pour une machine absente de la liste, on peut partir d'un profil proche et corriger les dimensions du plateau.
Les calibrations remplacent-elles un réglage manuel ?
Elles le guident. Chaque test produit une pièce qu'on observe, puis on reporte la valeur retenue dans le profil du filament. Le jugement visuel reste le vôtre, et une mauvaise lecture donne un mauvais réglage.
Doit-on refaire les calibrations à chaque bobine ?
Pas forcément, mais à chaque changement de matière, et souvent de marque. Un PETG et un PLA n'ont pas les mêmes besoins, et deux bobines de PLA peuvent aussi différer. Un profil enregistré par bobine évite de tout recommencer.