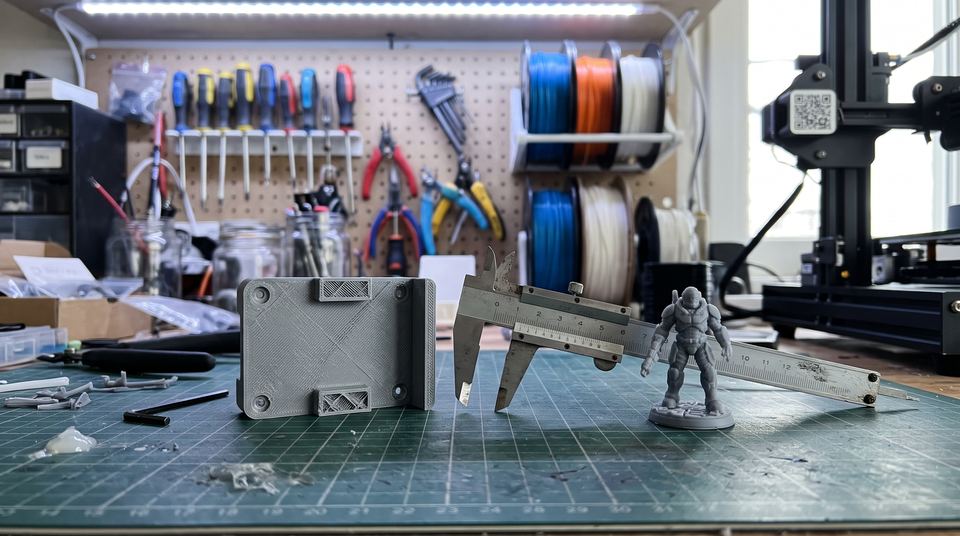
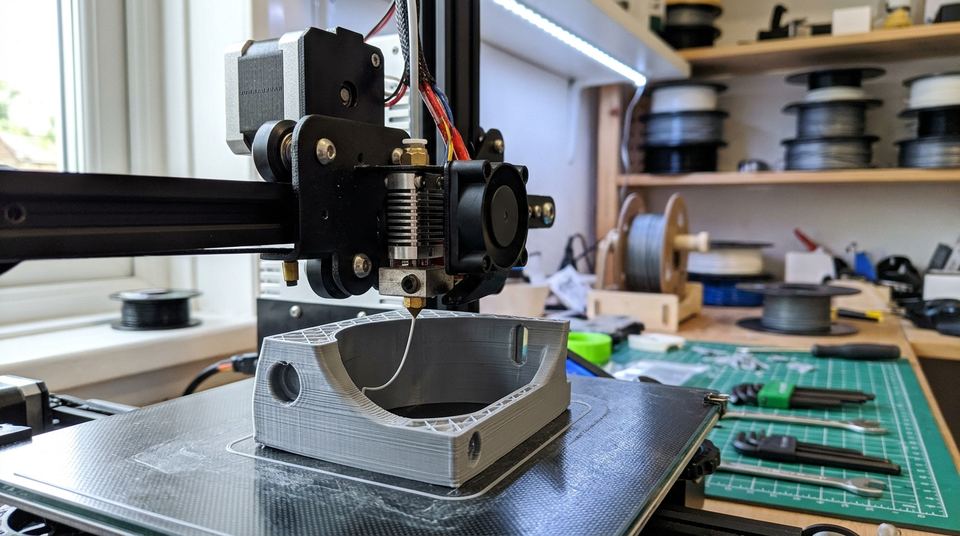
Une imprimante FDM fond un filament de plastique et le dépose, couche après couche, à travers une buse chauffée. C'est la technologie la plus répandue pour l'impression 3D de loisir. Elle fabrique des pièces solides, de taille très variable, avec peu de post-traitement.
Cet article de la rubrique Choisir son imprimante présente le principe, les atouts et les limites de cette technologie. Pour la situer parmi les autres, le guide quelle imprimante 3D choisir donne l'ordre des critères, et la fiche sur l'imprimante 3D résine décrit l'autre famille. Pour un premier objet pas à pas, c'est le parcours du débutant.
Comment fonctionne une imprimante FDM
Le cycle est simple à décrire. Une bobine de filament alimente l'extrudeur, un petit mécanisme à engrenage qui pousse le fil vers la tête. Dans la tête, un bloc chauffant (le hotend) amène le plastique à l'état pâteux. La buse, percée d'un trou de 0,4 mm sur la plupart des machines, dépose un cordon fin sur le plateau.
La tête avance, le cordon se refroidit et durcit, et la machine passe à la couche suivante en montant d'un cran. Une pièce se construit ainsi à la manière d'un mille-feuille, et sa hauteur fixe le nombre de couches.
Deux diamètres de filament coexistent : 1,75 mm, de loin le plus courant, et 2,85 mm. Votre machine n'accepte que l'un des deux. Le fichier que la machine suit n'est pas le modèle 3D lui-même, mais un programme de déplacements issu d'un slicer, au format G-code.
FDM, FFF : deux noms pour un procédé
FDM (fused deposition modeling) est une marque dont Stratasys détient les droits. Les membres du projet RepRap ont proposé FFF (fused filament fabrication) pour disposer d'un nom utilisable librement. L'article de Wikipédia sur la fabrication par filament fondu retrace cette histoire et indique que le brevet d'origine est tombé en 2009, ce qui a ouvert la voie aux machines de bureau.
Dans la pratique, les deux termes recouvrent la même chose et les revendeurs les emploient indifféremment. Le magazine garde FDM, parce que c'est ce que les lecteurs tapent dans un moteur de recherche.
Ce que la technologie fait bien
La force principale du filament est la polyvalence. Un même appareil imprime du PLA facile pour des maquettes, du PETG plus résistant pour des pièces d'usage, du TPU souple pour des joints. La rubrique Filaments et résines décrit ces matières, et l'article sur le filament pour imprimante 3D donne la vue d'ensemble.
Le volume suit. Les plateaux courants accueillent des objets de la taille d'une boîte à chaussures, et des machines plus grandes existent pour des pièces encombrantes. La résine ne rivalise pas sur ce terrain.
Le post-traitement reste léger. On retire la pièce, on coupe les supports éventuels, on ébavure. Aucun lavage, aucune lampe UV, et les précautions se limitent à l'aération du local et à la prudence face à une buse chaude.
Enfin, la documentation abonde. Presque tous les défauts ont été décrits, nommés et résolus. Cet écosystème rend l'apprentissage possible sans formation, avec un peu de patience.
Ce qu'elle fait moins bien
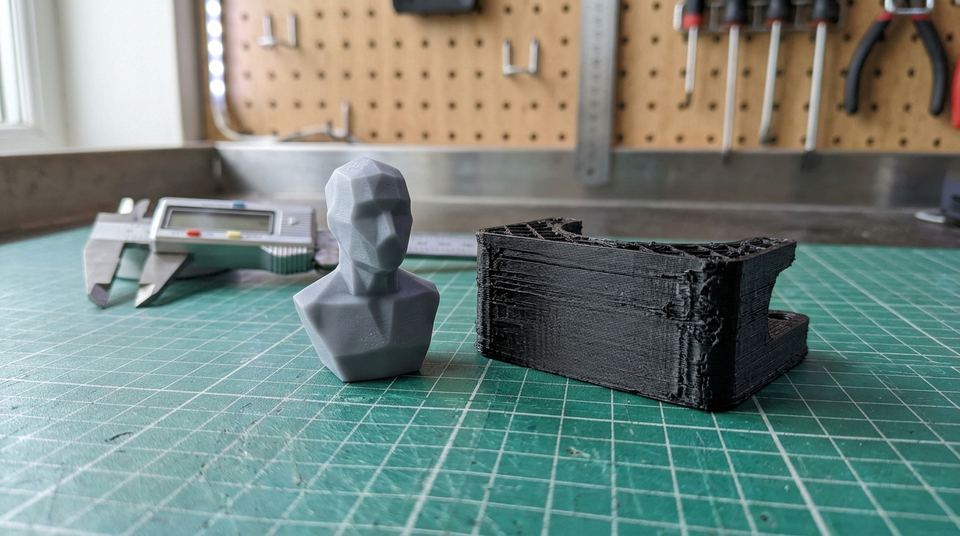
Le filament dépose un cordon. Les couches restent visibles à l'œil nu, surtout sur les parois inclinées, et les détails plus fins que la buse ne se forment pas. Le visage d'une petite figurine perd ses traits.
L'adhérence entre couches donne aussi à la pièce un comportement différent selon la direction : elle est plus fragile dans le sens de l'empilement que dans le plan. Une pièce qui travaille en traction verticale cède à l'interface des couches. L'orientation sur le plateau compte donc pour la solidité.
La durée est le troisième point. Une pièce moyenne demande plusieurs heures, et des pièces plus grandes occupent la machine toute une nuit. Pour une série de pièces, il faut planifier l'occupation du plateau.
Ce qui se règle : buse, couche, température, vitesse
Quatre paramètres gouvernent presque tout d'une impression, et le logiciel de tranchage les expose tous. Le diamètre de la buse fixe la largeur du cordon : plus elle est fine, plus le détail progresse et plus la durée s'allonge. La hauteur de couche joue le même rôle dans le sens vertical. Une couche mince lisse les parois, une couche épaisse raccourcit l'impression.
La température du hotend dépend de la matière, et seule la bobine fait foi. À titre d'exemple, la plupart des bobines de PLA indiquent une plage autour de 190 à 220 °C : lisez l'étiquette de la vôtre avant de régler quoi que ce soit. La vitesse, enfin, s'accorde avec la température. Un plastique poussé trop vite n'a pas le temps de fondre correctement et la pièce sort sous-extrudée.
Chaque modification se teste sur une petite pièce, pas sur un objet de dix heures. La page Cura montre où se trouvent ces paramètres dans un trancheur courant.
Entretien courant
Une imprimante FDM vieillit comme un outil. La buse s'use, surtout avec les matières chargées de fibres, et finit par encrasser le passage du plastique. Les courroies se détendent, les vis trapézoïdales se salissent, les ventilateurs s'encrassent de poussière.
Un contrôle régulier suffit à prévenir la plupart des pannes : tension des courroies, état de la buse, propreté du plateau, passage du filament dans le tube. La documentation du fabricant de la machine détaille chaque geste, avec les périodicités propres au modèle. Quelques minutes évitent des soirées de dépannage.
La sécurité reste simple mais réelle. La buse chauffée brûle, le plateau aussi, et un plastique qui chauffe dégage une odeur. Une pièce aérée, une machine qu'on ne laisse pas allumée sans surveillance au début et un coin éloigné des matières inflammables forment une base prudente.
Les défauts typiques et où les chercher
La technologie a ses pannes classiques. La rubrique Réglages et dépannage les traite une par une. Le tableau donne un aperçu pour s'orienter.
| Symptôme | Cause fréquente | Où lire |
|---|---|---|
| Coin de la pièce qui se soulève | Refroidissement trop rapide, mauvaise adhérence | Warping |
| Fils fins entre deux parties | Filament humide, rétraction mal réglée | Stringing |
| Première couche qui ne tient pas | Plateau mal réglé ou sale | Première couche |
| Couches creuses, trous | Débit insuffisant, buse partiellement bouchée | Sous-extrusion |
Ces défauts viennent presque toujours d'une machine mal préparée. Un calibrage de départ fait dans l'ordre en évite la plupart.
Les familles de machines FDM
Trois différences de construction méritent d'être connues. La première concerne le mouvement : plateau mobile, plateau fixe ou structure delta, où trois bras tirent la tête. Dans la famille à plateau mobile, la cinématique CoreXY pilote la tête par deux moteurs fixes et des courroies croisées, le plateau ne bougeant que sur l'axe vertical. La deuxième tient à l'extrudeur, monté sur la tête (entraînement direct) ou à distance (bowden). La troisième concerne le plateau lui-même, en verre, en tôle flexible, texturé ou lisse.
Ces choix ont des conséquences concrètes. Un entraînement direct facilite en général l'impression de TPU. Un plateau flexible simplifie le retrait de la pièce. Une structure fermée contient mieux la chaleur, ce qui aide pour les matières qui se déforment. Aucune n'est universelle : le choix dépend de l'usage. Le volume d'impression, la plus grande pièce que la machine accepte, se lit dans la fiche technique en largeur, profondeur et hauteur. Les matériaux compatibles dépendent surtout de la buse, de la température maximale du hotend et d'un éventuel caisson fermé.
L'impression multicolore pose une question à part. Elle passe par un changeur de filament ou par plusieurs extrudeurs, au prix de déchets de purge et de temps. Le guide sur l'imprimante 3D multicolore détaille ce que chaque solution change.
Le firmware, enfin, pilote la machine. Marlin, développé en logiciel libre, équipe de nombreuses machines de bureau (documentation Marlin). Klipper déplace une partie des calculs vers un petit ordinateur et se documente sur klipper3d.org. Pour un premier achat, le firmware d'origine suffit. Prusa Research documente en détail le processus d'impression et les réglages de ses machines dans sa base de connaissances, une lecture utile même sur une autre marque pour comprendre les paramètres.
Pour quels usages la FDM convient
Prenons quelques cas types. Un propriétaire qui répare des objets de la maison trouvera une réponse en PETG ou en PLA : clips, poignées, pièces de rechange de petit électroménager. Un étudiant ou un maker construit des prototypes de boîtiers, dont il corrige les cotes après chaque essai. Un enseignant fabrique des maquettes pour ses élèves, à moindre coût matière.
Pour un objet décoratif de grande taille (un casque, un vase), la FDM fait aussi l'affaire, à condition d'accepter les couches visibles ou de prévoir ponçage et peinture. Quant au très petit et très détaillé, la résine prend le relais, ce que détaille le guide FDM ou résine.
Pour comparer les technologies, les critères sont le volume, les matériaux, le bruit, l'entretien et le besoin de réglages. Reste le coût d'usage : la matière se calcule à partir du prix de la bobine et de sa masse, l'électricité à partir de la puissance et de la durée. L'article combien coûte vraiment une imprimante 3D détaille la méthode.
Si ça ne marche toujours pas
Les premières impressions échouent souvent, et c'est normal. Commencez par une pièce simple, un cube de calibrage, avant de tenter un objet complexe. Si la première couche pose problème, reprenez la page sur la première couche avant de toucher au reste.
Quand le problème se répète malgré les réglages, changez une seule variable à la fois : température, vitesse ou refroidissement, jamais les trois ensemble. Notez les valeurs testées pour revenir en arrière. Si le doute porte sur la technologie, revenez au guide quelle imprimante 3D choisir avec votre liste d'objets, et au parcours du débutant pour remettre les étapes dans l'ordre.
Idée reçue ou réalité ?
FDM : vrai ou faux ?
FDM est une marque dont Stratasys détient les droits, alors que FFF désigne le même procédé sans contrainte de marque.
L'explication se trouve dans la partie FDM, FFF : deux noms pour un procédé
Les membres du projet RepRap ont proposé FFF pour disposer d'un nom utilisable librement.Une imprimante FDM accepte indifféremment le filament de 1,75 mm et celui de 2,85 mm.
L'explication se trouve dans la partie Comment fonctionne une imprimante FDM
Deux diamètres existent, mais la machine n'accepte que l'un des deux : son extrudeur et sa buse sont conçus pour un seul.Le post-traitement d'une pièce en filament reste léger : retirer les supports, ébavurer.
L'explication se trouve dans la partie Ce que la technologie fait bien
Aucun lavage ni lampe UV n'est nécessaire, contrairement à la résine.Une pièce en filament est aussi solide dans tous les sens.
L'explication se trouve dans la partie Ce qu'elle fait moins bien
Elle est plus fragile dans le sens de l'empilement des couches : l'orientation sur le plateau compte pour la solidité.Pour régler la température du hotend, c'est l'étiquette de la bobine qui fait foi.
L'explication se trouve dans la partie Ce qui se règle : buse, couche, température, vitesse
Chaque filament indique sa plage ; le profil du trancheur ne la remplace pas.Quand une impression échoue, il vaut mieux modifier température, vitesse et refroidissement en même temps.
L'explication se trouve dans la partie Si ça ne marche toujours pas
On change une seule variable à la fois et on note les valeurs testées pour pouvoir revenir en arrière.
Pour continuer : Calibrer son imprimante 3D : l'ordre des réglages qui marche
Faire résumer ce guide par une IA
Chaque bouton ouvre l'assistant avec la demande déjà rédigée. Le mag ne transmet rien de votre côté.
Questions d'atelier
FDM et FFF, quelle différence ?
Aucune dans la pratique. FDM est un nom de marque qui appartient à Stratasys ; FFF a été proposé par la communauté RepRap pour décrire le même procédé sans dépendre de cette marque. Les fabricants et les revendeurs emploient souvent les deux termes comme des synonymes.
Quel diamètre de filament choisir ?
Les deux diamètres courants sont 1,75 mm et 2,85 mm. La machine impose le sien : son extrudeur et sa buse sont conçus pour un seul. Vérifiez la notice avant d'acheter des bobines.
Une imprimante FDM est-elle silencieuse ?
Pas toujours. Les ventilateurs, les moteurs et les mouvements rapides font du bruit, qui varie beaucoup d'une machine à l'autre. Un meuble ou une enceinte atténue le bruit, sans le supprimer.
Que peut-on imprimer avec une imprimante FDM ?
Des pièces de rechange, des supports, des boîtiers, des prototypes, des objets décoratifs et, avec une matière souple, des joints ou des protections. La limite vient surtout de la matière et de la taille du plateau.