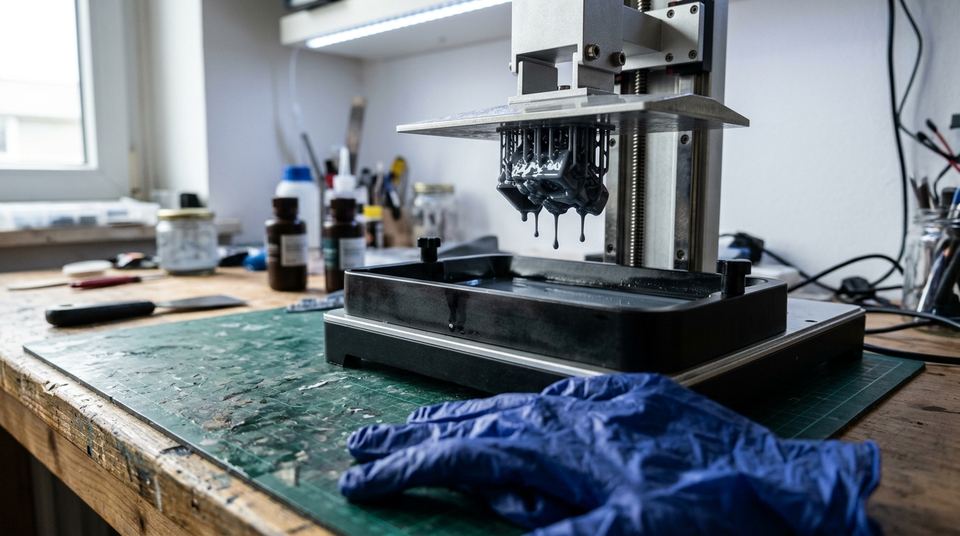
Une imprimante 3D résine fabrique une pièce en durcissant un liquide photosensible sous une lumière UV, couche après couche. Elle réussit mieux que le filament les petits objets très détaillés. En contrepartie, chaque pièce demande un lavage, un durcissement et des précautions de manipulation.
Cet article fait partie de la rubrique Choisir son imprimante. Il détaille le principe et les contraintes de cette technologie, pour que le choix se fasse en connaissance de cause. Le guide quelle imprimante 3D choisir donne l'ordre des critères, et celui pour débuter en impression 3D décrit le parcours complet d'un premier objet.
Comment une imprimante résine fabrique une pièce
Le principe a un nom officiel : la photopolymérisation en cuve. Une cuve contient de la résine liquide. Sous le fond transparent de la cuve, une source de lumière UV dessine la forme de la couche. La résine touchée par la lumière durcit et colle au plateau suspendu au-dessus. Le plateau remonte d'un cran, la résine fraîche reflue sous la pièce, et la couche suivante commence.
Trois familles de machines coexistent. Les premières utilisent un laser UV qui trace chaque couche point par point : c'est la stéréolithographie (SLA), dont le brevet date de 1986 et porte le nom de Chuck Hull. Les deuxièmes projettent la couche entière d'un coup avec un vidéoprojecteur (DLP). Les troisièmes, les plus courantes chez les particuliers, éclairent la couche à travers un écran LCD qui masque les zones à ne pas durcir (MSLA). La suite de l'article concerne surtout ce dernier type.
Pour l'utilisateur, la différence se joue surtout sur la finesse, la durée de vie des pièces d'usure et l'entretien. Le principe, lui, ne change pas : un liquide, de la lumière, un plateau qui monte.
Ce que la résine réussit mieux que le filament
Là où le filament dépose un fil de plastique de la largeur d'une buse (0,4 mm sur la plupart des machines), la résine durcit la couche par pixels. Les surfaces sortent lisses, les arêtes nettes, les couches presque invisibles. La taille du pixel de l'écran fixe la finesse dans le plan : la fiche technique la donne, et elle renseigne mieux qu'une promesse de précision. La vitesse de l'impression résine dépend surtout de la hauteur de la pièce : sur une machine LCD, chaque couche est exposée d'un coup, quel que soit le nombre d'objets posés sur le plateau.
Les figurines à peindre, les bijoux et les pièces de précision en profitent le plus. Un visage de quelques centimètres garde ses traits. Un pas de vis miniature se forme sans l'effet d'escalier du filament. On la rencontre donc chez les peintres de figurines, les maquettistes et les créateurs de bijoux.
Une pièce en résine sert aussi de modèle pour un moulage en silicone, car son état de surface se reproduit fidèlement. Le slicer dédié à la résine suit le même principe : un modèle (souvent un fichier STL) est découpé en tranches, mais la tranche devient une image au lieu d'un parcours de buse.
Ce que la résine impose
Une pièce sortie de l'imprimante n'est pas finie. Elle est couverte de résine liquide, encore molle, et doit passer par plusieurs étapes avant d'être manipulée à mains nues.
| Étape | Ce qui se passe | Pourquoi |
|---|---|---|
| Retrait | On détache la pièce du plateau avec une spatule | La pièce adhère fortement |
| Lavage | Bain d'alcool isopropylique, ou d'eau pour les résines lavables | La résine non durcie reste collante et irrite la peau |
| Séchage | À l'air libre, jusqu'à ce que la surface soit sèche | L'alcool résiduel altérerait le durcissement |
| Durcissement | Exposition aux UV | La pièce atteint sa dureté finale |
| Retrait des supports | Découpe des petites tiges de soutien | Elles laissent de petites marques à poncer |
Le fabricant Prusa décrit ce lavage à l'alcool isopropylique avant le durcissement dans la page de sa machine de lavage et de durcissement. Le même fabricant signale que le jaunissement après durcissement touche la plupart des résines pour imprimantes à écran, y compris les siennes. Une pièce blanche peut donc virer légèrement au crème.
Sécurité : gants, aération, fiche de données
La résine liquide non durcie est un produit chimique. Elle peut irriter la peau, provoquer des allergies de contact et dégager des vapeurs. Les consignes générales sont prudentes et simples : gants en nitrile, plan de travail protégé, pièce aérée, flacon refermé après usage.
Le document de l'INRS consacré à la fabrication additive indique que, lorsque la polymérisation est incomplète, des monomères ou des additifs de départ peuvent rester présents et exposer la peau (INRS, fabrication additive). D'où l'importance du durcissement complet avant de manipuler la pièce sans gants.
La fiche de données de sécurité (FDS) du fabricant fait foi pour chaque résine : elle indique les dangers, les protections à porter et la filière de traitement des déchets. Lisez-la avant l'achat, pas après le premier déversement. Les restes de résine ne vont pas à l'évier : ils se durcissent ou se traitent selon la FDS.
Reste la question de la pièce de vie. Une imprimante résine n'a pas sa place dans une chambre ou une cuisine. Un garage, un atelier ou une pièce ventilée conviennent mieux. Un appartement sans pièce à part rend la technologie plus difficile à recommander.
Ce qu'on imprime bien, et ce qu'on évite
Prenons trois cas types. Une figurine de jeu de rôle de quelques centimètres, avec un visage et des plis de vêtement : c'est le terrain naturel de la résine. Une bague ou un pendentif servant de modèle pour un moulage : même verdict, la finesse de surface fait toute la différence.
À l'inverse, un support d'étagère, un boîtier de grande taille ou une pièce qui doit encaisser des chocs et des vis s'accordent mal avec la résine standard. Le volume est limité, la matière plus cassante, et le lavage d'une grande pièce devient laborieux. Ces objets relèvent du filament.
Entre les deux, une zone grise existe : les pièces d'ajustement précises, comme un petit engrenage ou un connecteur sur mesure. Certaines résines techniques sont conçues pour cet usage, et leur fiche technique indique leurs propriétés. Sans cette fiche, ne présumez de rien.
Orienter la pièce et poser les supports
Dans le logiciel de tranchage, deux décisions font la réussite d'une impression : l'orientation et les supports. Une pièce posée à plat sur le plateau tient moins bien qu'une pièce inclinée, qui réduit la surface décollée à chaque couche. Les parties en surplomb ont besoin de petites tiges qui les retiennent.
Ces tiges laissent une marque à l'endroit du contact. Il vaut mieux les placer sur une face cachée de la figurine, sous un bras ou dans le dos, pas sur le visage. Les pièces creuses demandent un trou d'évacuation : sans lui, la résine reste coincée à l'intérieur et l'effet de succion à chaque montée du plateau sollicite le film de la cuve.
Ce travail se fait par essais. Une première série de petites pièces test donne l'orientation et les réglages de durée d'exposition qui conviennent à la résine choisie. Les fabricants de résine publient en général des profils de départ, à comparer avec la notice de la bouteille.
Entretien : la cuve, le film et la résine restante
Une imprimante résine s'entretient. La cuve possède un fond transparent, recouvert d'un film souple, qui s'use avec les décollages successifs : un film rayé ou voilé trouble la lumière et fait rater les couches. Les fabricants vendent des films de rechange, à prévoir parmi les consommables.
La résine non utilisée se conserve à l'abri de la lumière. Quand on la reverse dans son flacon, un filtre retient les morceaux durcis tombés dans la cuve, qui provoqueraient ensuite des échecs. Un essuyage régulier de la cuve et du plateau avec un chiffon imbibé d'alcool, gants aux mains, évite l'accumulation de résine durcie.
Ces gestes prennent du temps après chaque séance et comptent dans le coût d'usage. Pour le prix de revient d'une pièce, additionnez la résine consommée (la masse affichée par le logiciel, multipliée par le prix du litre ou du kilo payé), l'alcool de lavage et la part d'usure du film. L'article combien coûte vraiment une imprimante 3D détaille la méthode de calcul des postes en filament comme en résine.
Résine ou filament : le comparatif des critères
| Critère | Résine | Filament (FDM) |
|---|---|---|
| Finesse des détails | Très élevée | Limitée par la buse |
| Solidité de la pièce | Souvent plus cassante | Variable selon la matière, souvent plus robuste |
| Taille des pièces | Petites à moyennes | Petites à très grandes |
| Post-traitement | Lavage, UV, ponçage des supports | Retrait des supports, ébavurage |
| Précautions | Gants, aération, FDS | Aération simple, brûlures possibles |
| Odeur | Marquée avec certaines résines | Légère, selon la matière |
Aucune colonne ne gagne d'office : les critères pèsent différemment selon vos objets, et le guide FDM ou résine en tire une décision pièce par pièce. Pour les pièces mécaniques et les grands volumes, l'article sur l'imprimante FDM décrit ce que la technologie à filament sait faire.
Les erreurs de débutant
La plus fréquente consiste à ouvrir la machine sans avoir prévu où la poser. La résine ne se manipule pas à proximité d'un ordinateur ou d'une table à manger, et le plateau couvert de résine gouttante demande un plan de travail protégé.
Une deuxième erreur : négliger le lavage. Une pièce mal lavée reste collante, garde un film gras et se durcit mal. À l'inverse, un lavage trop long ou un durcissement prolongé rendent la pièce cassante.
Troisième piège, la température. La résine se comporte différemment au froid : elle épaissit, adhère moins bien au plateau et fait échouer des impressions qui passaient la veille. Un local trop frais explique bien des échecs mystérieux, et la notice de la résine donne la plage de travail.
Dernière erreur, l'achat d'une grande cuve pour des petites pièces : elle permet d'imprimer plusieurs figurines à la fois, mais exige plus de résine à chaque remplissage.
Si ça ne marche toujours pas
La pièce ne tient pas au plateau ? Vérifiez la planéité du plateau, la durée d'exposition des premières couches et la température de la pièce. Elle se détache à mi-hauteur ? Orientez-la autrement et ajoutez des supports. Les surfaces sont collantes ? Rallongez le lavage et séchez avant le durcissement.
Si le doute porte sur la technologie elle-même, reprenez le guide quelle imprimante 3D choisir avec votre liste d'objets. Quand la résine paraît trop exigeante pour votre espace, le filament couvre la majorité des usages utiles. Le parcours du débutant, remet de toute façon chaque étape dans l'ordre.
Test d'atelier
Imprimante résine : testez ce que vous retenez
Comment une imprimante résine construit-elle une pièce ?
- En déposant un fil de plastique fondu couche par couche
- En durcissant un liquide photosensible sous une lumière UV, couche par couche
- En fondant une poudre avec un laser puissant
- En découpant un bloc de résine solide
L'explication se trouve dans la partie Comment une imprimante résine fabrique une pièce
La photopolymérisation en cuve durcit la résine touchée par la lumière, le plateau remonte, et la couche suivante commence.Quel liquide sert au lavage d'une pièce avant le durcissement, d'après la documentation Prusa citée ?
- De l'acétone pure
- De l'essence de térébenthine
- De l'alcool isopropylique
- Du vinaigre blanc
L'explication se trouve dans la partie Ce que la résine impose
Prusa décrit un lavage à l'alcool isopropylique avant le durcissement aux UV ; certaines résines se lavent à l'eau, la notice du fabricant l'indique.Quelle protection la méthode en six gestes place-t-elle en premier ?
- Un masque de soudeur
- Des gants en nitrile
- Un tablier en cuir
- Des lunettes de piscine
L'explication se trouve dans la partie Sécurité : gants, aération, fiche de données
Les gants nitrile passent avant tout contact avec la cuve, le plateau ou la pièce ; la fiche de données de sécurité précise les protections propres à chaque résine.Quel type d'objet s'accorde mal avec une résine standard ?
- Une figurine de quelques centimètres
- Un pendentif servant de modèle de moulage
- Une pièce de grande taille qui doit encaisser des chocs
- Un visage miniature à peindre
L'explication se trouve dans la partie Ce qu'on imprime bien, et ce qu'on évite
Le volume est limité et la matière plus cassante : ces objets relèvent plutôt du filament.Où vaut-il mieux placer les supports sur une figurine ?
- Sur le visage, pour qu'il tienne mieux
- Sur une face cachée, sous un bras ou dans le dos
- Uniquement sous le socle
- Nulle part : les supports abîment la résine
L'explication se trouve dans la partie Orienter la pièce et poser les supports
Les tiges laissent une marque à l'endroit du contact : on les place là où elle ne se verra pas.
Pour continuer : Débuter en impression 3D : le parcours complet, de la boîte au premier objet
Faire résumer ce guide par une IA
Chaque bouton ouvre l'assistant avec la demande déjà rédigée. Le mag ne transmet rien de votre côté.
Questions d'atelier
Une imprimante résine est-elle adaptée à un débutant ?
Elle se règle plus facilement qu'une machine à filament sur les premières couches, mais le post-traitement et les précautions de sécurité ajoutent un apprentissage. Le débutant sans pièce aérée à disposition devrait d'abord vérifier qu'il peut travailler en sécurité.
Que fait-on des déchets de résine ?
La résine liquide ne se jette pas à l'évier. Les fiches de données de sécurité du fabricant indiquent la filière à suivre. Les restes de résine non durcie, les filtres et les gants souillés se traitent comme des déchets chimiques, pas comme des ordures ménagères.
Pourquoi une pièce en résine jaunit-elle ?
Le durcissement aux UV fait évoluer la teinte de la plupart des résines, certaines plus que d'autres. La documentation Prusa signale ce jaunissement sur la majorité des résines pour imprimantes à écran. Une peinture ou un vernis le masque.
La résine permet-elle d'imprimer des pièces solides ?
Certaines résines sont conçues pour résister aux chocs, mais une résine standard reste en général plus cassante qu'un filament comme le PETG. Pour une pièce qui travaille, vérifiez la fiche technique de la résine avant de choisir.