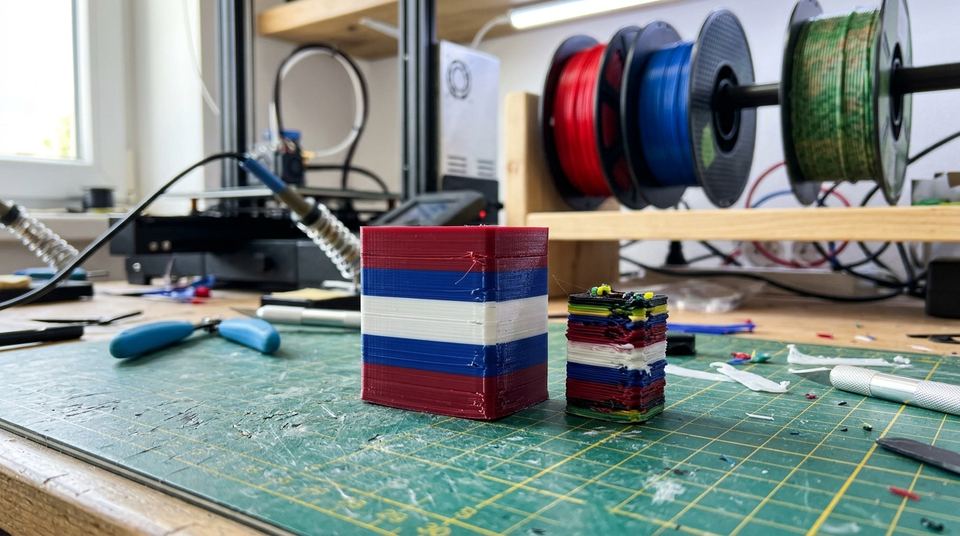
Imprimer en plusieurs couleurs passe par quatre voies : un changeur de filament, une machine multi-outils, une pause à la couche avec changement manuel, ou l'assemblage de pièces monocolores. Avec une seule buse, chaque changement de couleur oblige à purger l'ancien filament, et cette purge produit des déchets. Le choix dépend donc de la fréquence des changements. Il dépend aussi de ce que vous acceptez de jeter.
Cet article de la rubrique Choisir son imprimante compare ces voies sans classer de marque. Pour replacer le multicolore dans l'ensemble des critères, le guide quelle imprimante 3D choisir reste la référence, et le parcours du débutant explique les bases du cycle d'impression avant d'y ajouter la couleur. Côté résine, l'article sur l'imprimante 3D résine montre pourquoi on y peint la pièce après coup.
Les quatre voies pour avoir plusieurs couleurs
Chaque voie répond à un besoin différent. Le tableau les met côte à côte.
| Voie | Principe | Déchets | Convient pour |
|---|---|---|---|
| Changeur de filament | Une buse, plusieurs bobines, le filament est changé automatiquement | Purge à chaque changement | Pièces à plusieurs couleurs par couche |
| Multi-outils | Une tête par couleur, chacune garde son filament | Moins de purge, mais un essuyage reste nécessaire | Changements nombreux, pièces complexes |
| Pause à la couche | La machine s'arrête, on change la bobine à la main | Quelques centimètres de filament | Deux ou trois couleurs, une couleur par hauteur |
| Assemblage | Une pièce par couleur, collées ensuite | Aucune purge | Objets décoratifs, grandes pièces |
Un cinquième cas se rencontre : le filament multicolore sur une seule bobine, qui change de teinte le long du fil. Il donne un dégradé sans intervention, mais la répartition des couleurs ne se contrôle pas.
Pourquoi un changement de couleur coûte du filament
La buse contient toujours un peu de plastique fondu. Quand on passe du rouge au blanc, ce reste rouge sort d'abord, et la pièce prendrait une teinte rose si on ne le purgeait pas. La machine pousse donc du filament dans une zone hors pièce jusqu'à ce que la nouvelle couleur sorte pure.
Cette zone s'appelle une tour d'essuyage (wipe tower). Le logiciel la place à côté de la pièce et y dépose la purge, couche après couche, comme un petit objet à part. Plus les changements sont fréquents, plus la tour grossit. Elle consomme alors de la matière.
Le fabricant Prusa documente ce mécanisme dans sa page sur la tour d'essuyage : la tour est dimensionnée d'après la purge nécessaire, et deux options permettent de réduire le gaspillage, qui consistent à déverser la purge dans le remplissage de la pièce ou dans un objet sacrifié. La même documentation précise que la tour ne se supprime pas toujours complètement, car certains modèles manquent de remplissage pour absorber la purge. OrcaSlicer propose des réglages comparables, décrits dans sa documentation sur la tour d'amorçage.
Le changeur de filament
Le changeur de filament est un module qui stocke plusieurs bobines et en amène une à la buse selon les instructions du fichier. La machine retire l'ancien fil, introduit le nouveau, purge et reprend la pièce. Tout se déroule sans intervention. Pratique.
Il rend possibles les pièces à plusieurs couleurs par couche : un logo en relief sur une plaque, un jouet à plusieurs teintes. Il implique aussi des temps de changement qui s'additionnent. Une pièce avec beaucoup de changements dure sensiblement plus longtemps qu'en une couleur.
Côté entretien, le module ajoute des tubes, des capteurs et un mécanisme de coupe ou de rétraction à surveiller. Un filament humide ou mal enroulé provoque plus de blocages qu'avec une alimentation simple, d'où l'intérêt de bien sécher le filament avant de le charger.
Les machines multi-outils
Une machine multi-outils possède plusieurs têtes d'impression, chacune avec sa buse et son filament. Plus de changement de fil dans la buse : la machine pose la tête de la couleur voulue. Les purges diminuent, mais un essuyage de la buse inactive reste prévu pour éviter les fils.
L'approche est plus complexe mécaniquement, parce qu'il faut aligner les têtes les unes par rapport aux autres. Chaque calibrage supplémentaire ajoute du temps de mise au point, et le prix de la complexité se paie en réglages. Cette voie vise plutôt l'utilisateur régulier qui veut de la couleur sans déchets importants.
La pause à la couche : une couleur par hauteur
La solution la plus économique n'exige aucun matériel : la machine s'arrête à une hauteur donnée, vous changez de bobine, elle reprend. Le logiciel de tranchage permet d'insérer cette pause à une couche précise. La commande envoyée à la machine s'appelle M600, qui déclenche la procédure de changement de filament dans le firmware Marlin.
Elle convient aux pièces dont les couleurs sont séparées par la hauteur : un socle d'une couleur, un corps d'une autre, un bandeau de couleur à mi-hauteur. Elle ne se prête pas aux motifs sur une même couche. Les machines anciennes ne comprennent pas toutes la commande, ce que la notice du firmware indique.
Un conseil de méthode : notez la couche de la pause, observez la reprise, et vérifiez que le nouveau filament sort proprement avant de redémarrer. Quelques centimètres de fil purgé suffisent en général à nettoyer la buse. Pour en savoir plus sur les instructions que le logiciel envoie à la machine, l'article sur le G-code détaille leur lecture.
L'assemblage et la peinture
Le plus ancien moyen d'avoir plusieurs couleurs consiste à ne pas les imprimer ensemble. Chaque partie se produit séparément, dans la couleur voulue, puis les morceaux s'assemblent par collage, emboîtement ou vis. Cette méthode n'exige aucune machine particulière, ne produit aucune purge et supporte les grandes pièces.
La peinture, de son côté, apporte des couleurs impossibles à obtenir en filament, des dégradés, des détails fins. L'article sur la façon de peindre une impression 3D décrit la préparation et le choix des peintures. Les figurines, les maquettes et les objets décoratifs tirent souvent un meilleur résultat d'une pièce monocolore soigneusement peinte que d'une impression multicolore.
Préparer un fichier en couleurs
Le fichier doit contenir l'information de couleur. Un fichier STL classique n'en transporte aucune : il décrit seulement une forme. Les formats prévus pour la couleur, ou les modèles composés de plusieurs pièces, permettent d'attribuer un filament à chaque partie. Le logiciel de tranchage assigne ensuite chaque pièce à une bobine, ou peint des zones sur le modèle.
Les trancheurs courants gèrent ce travail : PrusaSlicer et OrcaSlicer disposent tous deux d'outils pour attribuer des filaments aux parties d'un modèle et pour régler la tour d'essuyage. L'article sur le slicer rappelle ce que fait cette étape du cycle.
Vérifiez toujours l'aperçu couche par couche avant de lancer. Une erreur d'attribution se repère facilement à l'écran et coûte cher après six heures d'impression.
Choisir selon l'usage
Prenons des cas types. Une personne qui fabrique des plaques de porte ou des badges en deux couleurs trouvera dans la pause à la couche une solution sans investissement. Un maker qui imprime souvent des pièces à quatre couleurs par couche ira vers un changeur ou un multi-outils, en acceptant les purges.
Un amateur de figurines, lui, a peu à gagner du multicolore : la résine et la peinture donnent de meilleurs rendus. Pour un enseignant qui prépare des maquettes pédagogiques, l'assemblage de pièces monocolores est fiable et pas cher.
Le coût d'usage s'estime comme toujours avec la formule de la matière (prix de la bobine divisé par sa masse, multiplié par la masse imprimée), à laquelle on ajoute la masse de la purge. L'article combien coûte vraiment une imprimante 3D détaille la méthode.
Temps et fiabilité
Le multicolore allonge toujours l'impression. Chaque changement ajoute une phase de retrait, de chargement, de purge et d'essuyage. Une pièce à de nombreux changements dure nettement plus longtemps que la même pièce en une couleur, et la durée croît avec le nombre de transitions.
La fiabilité baisse mécaniquement. Plus de pièces mobiles, plus de capteurs, plus de passages du fil : la probabilité d'un blocage augmente. Un fil qui casse au mauvais moment gâche la pièce entière. Tout est perdu.
Un réflexe utile : testez d'abord le système sur une petite pièce à deux couleurs. Observez la qualité de la transition, la quantité de purge, le comportement du changeur. Puis augmentez. Un dimanche de réglages vaut mieux que dix pièces gâchées.
Les erreurs fréquentes
La plus courante consiste à acheter un système multicolore sans mesurer ses besoins. Beaucoup de pièces se contentent d'une ou deux couleurs, et une pause ou un assemblage suffisent. La deuxième est de sous-estimer les déchets : une petite pièce à beaucoup de couleurs peut produire plus de purge que de pièce utile.
La troisième est d'ignorer la compatibilité des matières. Deux filaments de nature différente adhèrent mal l'un à l'autre, et la pièce se sépare à l'interface des couleurs. La quatrième est d'oublier l'entretien : un changeur mal alimenté, un filament humide ou un tube poussiéreux bloquent l'impression.
Si ça ne marche toujours pas
Les couleurs se mélangent ? Augmentez la purge ou vérifiez le volume réglé pour la transition entre ces deux couleurs. Le fil se coince dans le changeur ? Séchez le filament et vérifiez le chemin. La pièce se sépare entre deux couleurs ? Contrôlez la compatibilité des matières et la température.
Quand le multicolore donne trop de travail pour le résultat, retombez sur la peinture ou l'assemblage. Et si la question porte sur le choix de la machine, reprenez le guide FDM ou résine puis la page quelle imprimante 3D choisir, qui replace la couleur parmi les autres critères.
Relier les réglages
Multicolore : à chaque voie son principe
Reliez chaque voie pour obtenir plusieurs couleurs à ce qui la caractérise.
L'explication se trouve dans la partie Les quatre voies pour avoir plusieurs couleurs
Changeur de filament : Une buse, plusieurs bobines, une purge à chaque changement
Multi-outils : Une tête par couleur, qui garde son propre filament
Pause à la couche : La machine s'arrête, on change la bobine à la main (M600)
Assemblage : Une pièce par couleur, collées ensuite, sans purge
Tour d'essuyage : Zone hors pièce où tombe le filament purgé
Pour continuer : Peindre une impression 3D : préparation, sous-couche, finitions
Faire résumer ce guide par une IA
Chaque bouton ouvre l'assistant avec la demande déjà rédigée. Le mag ne transmet rien de votre côté.
Questions d'atelier
Faut-il une imprimante spéciale pour imprimer en couleurs ?
Pas toujours. Une machine ordinaire peut imprimer en deux ou trois couleurs avec une pause à la couche, en changeant la bobine à la main. Pour des changements fréquents, un changeur de filament ou une machine multi-outils évite les manipulations.
Pourquoi une impression multicolore produit-elle autant de déchets ?
Avec une buse unique, l'ancien filament reste dans la buse après un changement. Il faut le purger avant de déposer la nouvelle couleur, sinon les teintes se mélangent. Cette purge tombe sur une tour d'essuyage, ou dans le remplissage de la pièce.
Peut-on mélanger des matières différentes ?
C'est possible, mais toutes ne s'accrochent pas entre elles. Un PLA et un PETG, par exemple, adhèrent mal l'un à l'autre. Vérifiez la compatibilité sur les fiches des fabricants avant de mélanger.
Un filament à dégradé remplace-t-il le multicolore ?
Il donne un effet de transition de couleur le long de la pièce, sans changement de bobine, mais vous ne choisissez pas où se situent les couleurs. Pour contrôler chaque zone, il faut passer par une des quatre voies.