L'ABS demande un caisson parce qu'il se rétracte nettement en refroidissant : dans l'air ambiant, les couches du bas refroidissent plus vite que celles du haut, la pièce se tord, ses angles se décollent et des fissures s'ouvrent entre les couches. Un volume fermé garde l'air chaud et immobile autour de l'objet, ce qui réduit ces écarts de température. Il limite aussi la diffusion des émanations dans la pièce, à condition de l'aérer correctement.
Cette fiche fait partie de la rubrique Filaments et résines. Le panorama des matières se trouve dans le guide des filaments ; le mécanisme du soulèvement des angles, commun à toutes les matières, est détaillé dans le warping. Ici, on s'en tient à l'ABS : ce qu'il apporte, ce qu'il exige et ce qu'il coûte en équipement.
Ce qu'est l'ABS, et ce qu'il apporte
ABS signifie acrylonitrile butadiène styrène. C'est un thermoplastique d'usage courant dans l'industrie, connu bien avant l'impression 3D pour les boîtiers et les pièces moulées. En filament, il se vend dans les diamètres habituels de 1,75 mm et 2,85 mm.
Sa propriété la plus recherchée est la tenue à la chaleur. La description du profil générique ABS de Cura le présente comme résistant, adapté aux pièces mécaniques, résistant aux chocs, stable dimensionnellement et capable de supporter des températures jusqu'à 85 °C (UltiMaker, profil generic_abs, dépôt fdm_materials, consulté le 31/10/2026). Le même dépôt décrit le PLA comme une matière d'impression rapide et fiable pour les prototypes à belle surface, sans revendiquer de tenue à la chaleur. Pour une pièce qui vivra près d'une source chaude, la différence avec le PLA pèse dans le choix.
Sur les pièces imprimées, ses faiblesses tiennent toutes dans le procédé : retrait au refroidissement, sensibilité aux courants d'air, odeur et émanations pendant l'impression.
ABS, PLA, PETG : le bon choix selon la pièce
Le choix du matériau part de ce que la pièce subira : chaleur, choc, résistance mécanique demandée. Le tableau compare les trois matières les plus courantes sur les critères qui décident du caisson.
| Critère | PLA | PETG | ABS |
|---|---|---|---|
| Tenue à la chaleur | faible | moyenne | bonne (jusqu'à 85 °C selon le profil Cura) |
| Retrait au refroidissement | faible | modéré | fort |
| Caisson | inutile, voire gênant | rarement utile | recommandé |
| Ventilateur de pièce | fort | modéré | faible |
| Odeur à l'impression | discrète | discrète | marquée |
Entre PETG, PLA et ABS, le PETG couvre beaucoup de besoins intermédiaires sans caisson : pièces d'extérieur peu chauffées, contenants, supports. Quand la pièce doit supporter une voiture au soleil, un capot de moteur ou la proximité d'une source chaude, l'ABS et sa cousine l'ASA deviennent les options sérieuses. Parmi les autres matériaux techniques, le nylon, que le profil générique de Cura décrit comme solide et résistant à l'abrasion, répond à d'autres besoins, avec ses propres réglages.
Pourquoi le caisson change tout
Toutes les matières se rétractent en refroidissant. L'ABS le fait assez pour que la différence de température entre le bas et le haut de la pièce crée des contraintes visibles. Deux défauts en découlent.
Le premier est le soulèvement des angles. La base, collée au plateau chaud, reste dilatée, tandis que les couches supérieures refroidissent et tirent vers l'intérieur. Les coins se lèvent.
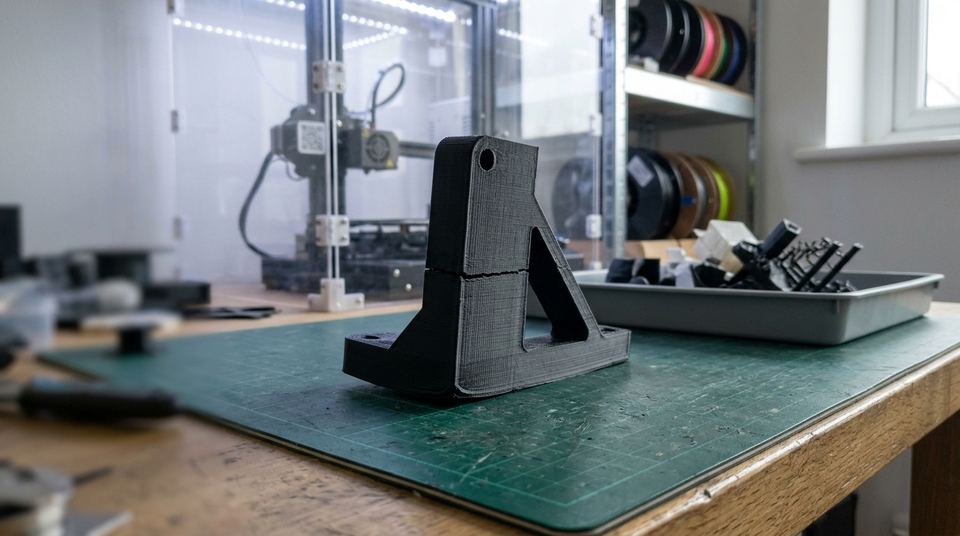
Le second est le délaminage : une fente horizontale entre deux couches, souvent à mi-hauteur d'une pièce haute. Les couches du dessus ont refroidi trop vite pour bien se souder à celles du dessous, et le retrait finit par les séparer. Ce défaut ne se règle ni avec de la colle ni avec un brim.
Un caisson agit sur la cause. En gardant l'air chaud autour de la pièce, il réduit l'écart de température entre les couches et coupe les courants d'air. Le profil générique ABS de Cura renseigne d'ailleurs une température de volume d'impression de 36 °C pour cette matière, une donnée que seul un volume fermé permet d'approcher. PrusaSlicer, de son côté, décrit son option « draft shield » (une paroi imprimée autour de l'objet) comme utile pour protéger une impression ABS ou ASA du warping et du décollement dus aux courants d'air (PrusaSlicer, PrintConfig.cpp, consulté le 31/10/2026). C'est une solution d'appoint pour les petites pièces, pas un substitut au caisson.
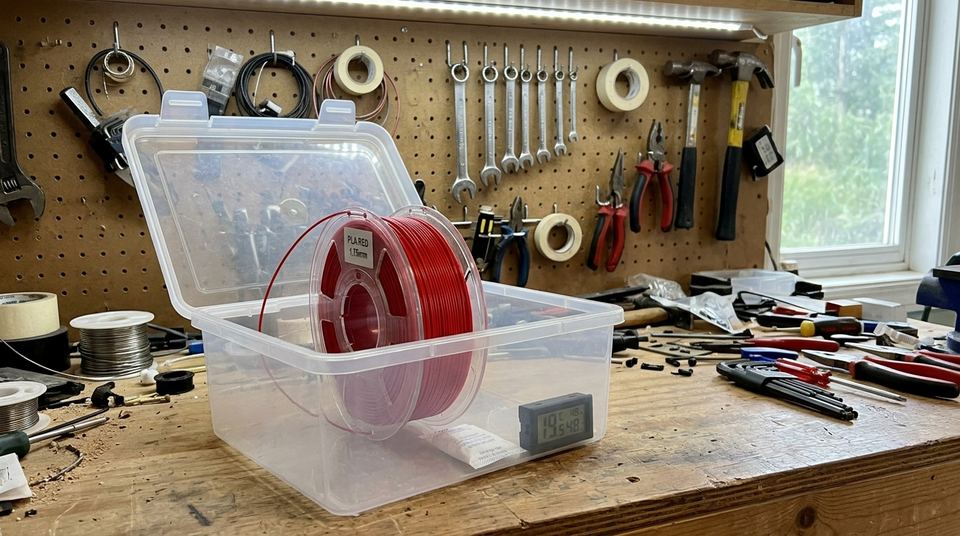
Un caisson n'a pas besoin d'être sophistiqué pour faire la différence : des parois qui empêchent l'air de circuler et gardent la chaleur du plateau. Attention en revanche à l'électronique et aux moteurs, qui n'aiment pas toujours la chaleur : la documentation de votre machine indique si elle supporte d'être fermée.
Les réglages de départ des profils officiels
Les slicers livrent des profils génériques pour l'ABS. Leurs valeurs diffèrent un peu, ce qui rappelle qu'elles servent de point de départ : l'étiquette de votre bobine fait foi.
Retenez surtout la logique commune aux deux profils. La buse est plus chaude que pour le PLA, le plateau aussi, et le ventilateur tourne peu, voire pas du tout sur les premières couches. Refroidir vite l'ABS revient à provoquer le retrait qu'on cherche à éviter.
Pour l'adhérence, le plateau chaud fait le gros du travail. Un brim collé au modèle aide les pièces larges. La surface de plateau compte aussi : certaines tiennent trop bien l'ABS et risquent d'être abîmées au décollage. La notice de la surface le précise.
Émanations : aérer et lire la fiche de sécurité
Imprimer de l'ABS sent fort. Au-delà de l'odeur, le Centre canadien d'hygiène et de sécurité au travail indique que l'impression d'ABS émet des particules ultrafines et des composés organiques volatils, parmi lesquels du styrène, l'un des monomères de la matière (CCHST, fiche Additive manufacturing, consultée le 31/10/2026). Les effets d'une exposition domestique ne sont pas tranchés par cette fiche : la prudence s'applique.
Concrètement : une pièce aérée, l'imprimante hors de la chambre et du salon, le caisson fermé pendant l'impression et ouvert après refroidissement, fenêtre ouverte. La fiche de données de sécurité (FDS) du fabricant de votre bobine précise les produits de décomposition et les consignes ; demandez-la au vendeur si elle n'est pas en ligne. Un caisson équipé d'une extraction vers l'extérieur ou d'une filtration va plus loin, à dimensionner selon la documentation de l'équipement choisi.
Filament ABS : prix et postes de coût
Le prix d'une bobine d'ABS ne dit pas grand-chose du coût réel d'une pièce. Comptez les postes suivants, chacun à chiffrer avec vos propres tarifs.
- La matière : prix de la bobine divisé par sa masse, multiplié par la masse de la pièce que le slicer estime.
- Le caisson : acheté, fabriqué ou adapté, c'est un investissement ponctuel.
- L'aération ou la filtration, selon la pièce où se trouve la machine.
- L'énergie : un plateau à 100 °C ou plus et un volume chaud consomment davantage qu'une impression de PLA. La formule reste puissance × durée × prix du kWh, avec la puissance lue dans la documentation de la machine.
- Les ratés : les premières pièces d'ABS servent souvent à régler la machine.
Les variantes chargées, fibres de carbone par exemple, ajoutent l'usure de la buse au calcul. L'article combien coûte une imprimante 3D détaille la méthode de calcul complète.
Stockage et humidité
L'ABS absorbe l'humidité de l'air, assez pour produire des bulles, des crépitements et des surfaces ternes sur une bobine restée ouverte longtemps. Rangez-le dans un sac étanche avec un déshydratant. En cas de doute, le guide pour sécher un filament donne la démarche, à appliquer avant de toucher aux températures.
Si ça ne marche toujours pas
Si les angles se lèvent malgré le caisson, vérifiez la propreté du plateau et la hauteur de première couche, puis reprenez la méthode du warping. Si les fissures apparaissent entre les couches, réduisez encore le ventilateur et contrôlez qu'aucun courant d'air n'entre dans le volume fermé. Si la pièce n'a pas besoin de tenir la chaleur, revenez au PLA ou au PETG, plus simples à imprimer. Et si l'imprimante elle-même vous pose encore des questions de base, le parcours du débutant remet les étapes dans l'ordre.
Relier les réglages
ABS : chaque défaut, chaque parade
Reliez chaque élément à ce qu'il explique ou à ce qu'il permet.
L'explication se trouve dans la partie Pourquoi le caisson change tout
Angles qui se soulèvent : La base reste dilatée pendant que les couches du haut refroidissent et tirent
Fente horizontale entre deux couches : Des couches refroidies trop vite qui se soudent mal à celles du dessous
Caisson fermé : Garder l'air chaud et calme autour de la pièce
Draft shield de PrusaSlicer : Une paroi imprimée autour de l'objet contre les courants d'air
Ventilateur de pièce faible : Ne pas provoquer le retrait qu'on cherche à éviter
Sac étanche avec déshydratant : Protéger la bobine de l'humidité de l'air
Pour continuer : Warping : pourquoi les angles se soulèvent et comment l'éviter
Questions d'atelier
Peut-on imprimer de l'ABS sans caisson ?
De petites pièces passent parfois, surtout dans une pièce chaude et sans courant d'air. Dès que la pièce grandit, les angles se soulèvent et des fissures apparaissent entre les couches. Un paravent imprimé autour de l'objet ou un carton aide, sans remplacer un volume fermé.
L'ABS est-il plus solide que le PLA ?
Il résiste mieux à la chaleur et aux chocs, d'après la description du profil générique de Cura. Le choix dépend de ce que la pièce subit : chaleur, choc ou simple maintien.
Faut-il une buse spéciale pour l'ABS ?
Non, une buse en laiton standard convient à l'ABS pur. Une buse plus dure ne devient utile qu'avec des filaments chargés, par exemple en fibres de carbone, qui usent le laiton. Le profil de votre bobine indique si la matière est chargée.
L'ABS ou l'ASA pour une pièce d'extérieur ?
L'ASA est l'autre membre de la famille, réputé pour mieux tenir les UV. Les deux demandent les mêmes précautions de caisson et d'aération. Pour une pièce exposée au soleil, l'ASA est le candidat à étudier en premier.